
fermer
Choisissez votre site
Mondial
Réseaux sociaux

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-10-18 Origine : Site


Les résultats anormaux de l’indice de fluidité de fusion (MFI) indiquent rarement une panne réelle de la machine. Ils remontent presque toujours à un échec fondamental de préparation avant même le début des tests. Lorsque les opérateurs chargent des matériaux mal préparés dans un plastomètre, des données inexactes se retrouvent inévitablement sur toute la chaîne. Ces données erronées entraînent de graves erreurs de composition dans les processus de moulage par injection. Vous serez rapidement confronté à des taux de rebut inacceptables, à des tirs courts aléatoires et à une perte totale d’efficacité de production. Approprié la préparation des échantillons d'indice d'écoulement à chaud résout directement ce casse-tête massif. Il élimine les variables imprévisibles que sont l’humidité résiduelle, les poches d’air emprisonnées et la dégradation thermique prématurée. Des protocoles de préparation stricts garantissent que vous respectez les normes internationales rigoureuses, notamment ASTM D1238 et ISO 1133. En maîtrisant ces étapes de conditionnement, vous garantissez des données de base fiables. Dans ce guide, nous détaillons les étapes critiques pour standardiser votre flux de travail de test. Vous apprendrez à manipuler différents types de polymères, à optimiser les techniques physiques de chargement des barils et à choisir le bon équipement de laboratoire pour éliminer complètement les différences entre les opérateurs.
Un conditionnement cohérent des tests MFI dicte la fiabilité de vos données de débit.
Les polymères hygroscopiques (comme l'ABS et le PA) nécessitent des protocoles de pré-séchage stricts et vérifiés ; Les hypothèses ici conduisent à des débits élevés faussement positifs.
Des techniques précises d'emballage et de bourrage ne sont pas négociables pour empêcher l'emprisonnement d'air et assurer un transfert de chaleur uniforme dans le corps du plastomètre.
La mise à niveau des fours de base vers des analyseurs d'humidité de précision et des outils d'emballage automatisés réduit considérablement les écarts d'un opérateur à l'autre.
Des débits de fusion imprévisibles créent de sérieux problèmes de fabrication en aval. Lorsque vous basez vos paramètres de moulage par injection sur des données IMF erronées, les défauts des produits se multiplient rapidement dans l'usine. Vous verrez probablement des plans courts où les moules ne se remplissent pas complètement. Vous pourriez rencontrer des éclairs excessifs poussant à travers les séparations du moule. Les produits finis souffrent souvent de propriétés mécaniques compromises, entraînant des défaillances sur le terrain.
L'humidité résiduelle joue un rôle majeur dans ces échecs de traitement coûteux. L’eau emprisonnée agit essentiellement comme un plastifiant chimique sous forte chaleur. Il gonfle artificiellement le débit de fusion pendant les tests. Vous pourriez penser que votre lot testé s'écoule facilement sur la base de fausses données. Cependant, il se comportera complètement différemment à l’intérieur d’une véritable presse à injection sous pression. Cela oblige les opérateurs de machines à ajuster constamment les températures et les pressions, détruisant ainsi la stabilité du processus.
Un protocole de préparation réussi élimine complètement ces incertitudes coûteuses. Il permet une répétabilité élevée sur plusieurs lots. Les professionnels de l'industrie mesurent cette cohérence grâce à des valeurs R élevées dans le contrôle statistique des processus. La préparation standardisée garantit que différents opérateurs obtiennent exactement les mêmes résultats sur le même lot de résine. Cette cohérence optimise directement le processus de moulage en aval, en stabilisant les temps de cycle et en protégeant les marges bénéficiaires.
Projections courtes : causées par l'attente d'un débit plus élevé que celui que le matériau possède réellement.
Flash excessif : se produit lorsque les opérateurs compensent les mauvaises données en surpressurisant le moule.
Pièces fragiles : résultats de dégradation moléculaire ignorés lors de tests de laboratoire défectueux.
Le comportement des polymères dicte directement l’ensemble du flux de travail de votre laboratoire. Nous regroupons les matériaux en fonction de leurs caractéristiques d'absorption de l'humidité. Comprendre ces catégories évite les erreurs de test catastrophiques et guide efficacement vos techniciens.
Les matériaux non hygroscopiques comprennent le polyéthylène (PE), le polypropylène (PP) et le polystyrène (PS). Ils nécessitent un séchage minimal avant d’être testés. L’humidité se dépose principalement sur la surface externe des granulés plutôt que de pénétrer dans le noyau. Pour ces plastiques, la préparation se concentre strictement sur la prévention de la contamination. Vous devez garantir une taille uniforme des granulés pour garantir une fusion uniforme à l’intérieur du fût. Les opérateurs doivent garder les bacs de stockage étanches à la poussière ambiante des plantes. Cependant, ils nécessitent rarement des temps de four prolongés.
Les matériaux hygroscopiques nécessitent une approche totalement différente et très rigoureuse. L'acrylonitrile butadiène styrène (ABS), les polyamides (PA), le polyéthylène téréphtalate (PET) et le polycarbonate (PC) absorbent l'humidité en profondeur dans leur structure moléculaire. Vous ne pouvez pas confirmer visuellement la sécheresse simplement en regardant les granulés. Cette caractéristique fondamentale fait test d'humidité des granulés de plastique, une porte de pré-test obligatoire. Vous devez vérifier la sécheresse avant de charger le plastomètre.
Si vous sautez cette étape cruciale, les molécules d’eau briseront physiquement les chaînes polymères sous une chaleur de test élevée. Nous appelons cette dégradation chimique dégradation hydrolytique. Le séchage en environnement contrôlé empêche cette réaction à l’intérieur du plastomètre d’extrusion. Vous avez besoin d’une matrice de temps et de température spécifique pour chaque qualité de résine unique. S'appuyer sur des directives génériques de séchage conduit souvent à des échantillons sous-séchés et à des indices d'écoulement invalides.
Catégorisation commune de l'humidité des polymères
Famille de polymères |
Catégorie d'humidité |
Exigence de séchage |
Priorité à la préparation primaire |
|---|---|---|---|
Polyéthylène (PE) / Polypropylène (PP) |
Non hygroscopique |
Minime (Surface uniquement) |
Prévention de la contamination et taille uniforme |
Polystyrène (PS) |
Non hygroscopique |
Minimal |
Dépoussiérage et stabilisation de la température |
Acrylonitrile Butadiène Styrène (ABS) |
Hygroscopique |
Obligatoire (par exemple, 2 à 4 heures à 80°C) |
Vérification stricte de l'humidité avant le test |
Polyamide (PA / Nylon) |
Très hygroscopique |
Obligatoire et strict (par exemple, 4 à 6 heures à 85°C) |
Prévenir la dégradation hydrolytique |
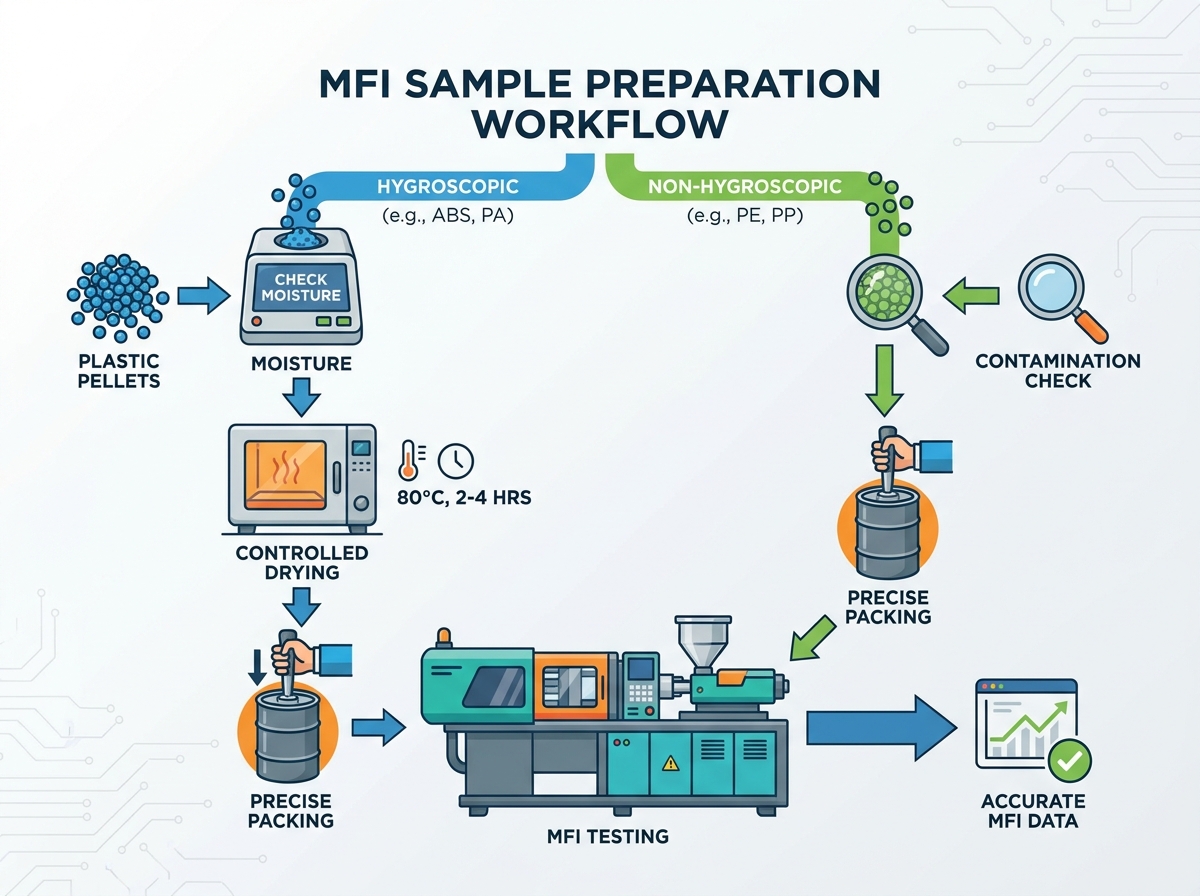
Détaillons la procédure physique standardisée. Le respect strict de ces étapes élimine les pics de données aléatoires et protège la réputation de votre laboratoire.
Vous devez avant toute chose établir des paramètres de séchage de base rigides. Consultez d’abord les spécifications de votre fabricant de résine. Ne devinez jamais ces paramètres en vous basant sur des habitudes passées. Par exemple, l'ABS standard peut nécessiter deux heures à 80°C. Pendant ce temps, certains types de PA nécessitent souvent quatre heures à 90°C. Vous devez utiliser un dessiccateur dédié pour refroidir les échantillons après le chauffage du four.
Une fois séché et refroidi, vous devez agir incroyablement vite. Définissez une fenêtre de temps stricte entre le retrait des échantillons du dessiccateur et le chargement du fût. Les matériaux hygroscopiques commencent immédiatement à réabsorber l’humidité atmosphérique dès leur exposition. Une fenêtre opérationnelle sûre dure généralement moins de trois minutes. Si le technicien est distrait, l'échantillon est contaminé par l'humidité ambiante.
Vous devez peser les pellets avec précision pour garantir un flux de fusion continu et ininterrompu. Les normes ASTM D1238 et ISO 1133 fournissent des directives claires concernant la masse d'échantillon requise. Le poids requis dépend entièrement de votre débit attendu. Les matériaux à faible débit nécessitent moins de masse. Les matériaux à haut débit nécessitent un fût entièrement rempli pour éviter un écoulement prématuré avant la fin du test.
Généralement, vous chargerez entre 3 et 8 grammes de polymère. Si vous sous-chargez le canon, le piston atteint prématurément le fond, annulant ainsi le test. Si vous le surchargez, vous gaspillez du matériel coûteux et risquez des profils de fusion inégaux. Utilisez une balance analytique pour des mesures exactes à chaque fois.
Exemple suggéré de diagramme de masse et de temps de coupe
Plage MFR attendue (g/10 min) |
Masse d'échantillon suggérée (g) |
Intervalle(s) de temps de coupe d'extrusion |
|---|---|---|
0,15 à 1,0 |
3,0 à 4,0 |
240 |
>1,0 à 3,5 |
4,0 à 5,0 |
120 |
>3,5 à 10 |
5,0 à 6,0 |
60 |
>10 à 25 |
6,0 à 8,0 |
30 |
Un emballage physique approprié influence directement la lecture finale de la viscosité. Introduisez les pellets pesés dans le fût préchauffé par petites incréments contrôlées. Standard Le conditionnement des tests MFI repose en grande partie sur une phase de préchauffage critique de 5 à 7 minutes. Pendant ce temps, le polymère doit atteindre un état fondu complètement uniforme, sans gaz piégés.
Superposez soigneusement les granulés. Utilisez un outil de bourrage dédié pour comprimer fermement chaque couche. Cette action mécanique force l’air emprisonné vers le haut et hors du canon. Évitez cependant d’appliquer une force manuelle excessive. En poussant trop fort, le matériau est extrudé prématurément hors de la matrice avant le début du test officiel. Un bourrage constant garantit un transfert de chaleur idéal depuis les parois chauffées du fût directement vers le centre de la masse polymère.
Les procédures standardisées nécessitent un équipement de laboratoire très fiable. La mise à niveau de vos outils supprime directement l'élément humain de la préparation, garantissant ainsi de meilleures données.
Les fours à convection de base introduisent des variables d'humidité dangereuses dans votre flux de travail. Ils chauffent simplement l’air ambiant de l’usine. Si l'environnement de votre laboratoire est humide, l'air du four reste humide. Cela ralentit le processus de séchage de manière imprévisible et laisse de l'eau résiduelle. Un analyseur d’humidité halogène de précision constitue un bien meilleur investissement en laboratoire. Il surveille activement la perte de masse au fil du temps. Cela vous donne une validation concrète du pré-test. Vous savez exactement quand l’échantillon atteint le seuil d’humidité cible, éliminant ainsi toute incertitude.
Le bourrage manuel varie énormément selon les différents opérateurs. Un technicien peut tasser de manière agressive, tandis qu'un autre tasse légèrement. Vous pouvez éliminer complètement cette variance avec des modules complémentaires modernes. Les outils de bourrage motorisés appliquent une pression constante et mesurée à chaque fois. Les entonnoirs de chargement de précision empêchent les déversements de granulés et réduisent considérablement les temps de chargement manuel. Ces mises à niveau mécaniques offrent des avantages opérationnels immédiats en protégeant l’intégrité des données et en standardisant la force de conditionnement physique.
L’équipement que vous avez sélectionné doit prendre en charge les pistes d’audit modernes. Les unités de test avancées génèrent des journaux numériques automatisés pour les temps et les températures de conditionnement. Ils enregistrent les durées exactes de préchauffage sans intervention de l'opérateur. Ces journaux automatisés garantissent que vous vous conformez pleinement aux exigences strictes d’audit ISO et ASTM. Lorsque les auditeurs examinent vos processus d’assurance qualité, la traçabilité numérique prouve que la préparation de vos échantillons répond aux normes mondiales.
Même les techniciens très expérimentés commettent des erreurs de préparation sous pression. Examinons les risques les plus fréquents en laboratoire et comment y remédier de manière permanente.
Symptôme : Vous enregistrez un indice de fluidité artificiellement bas par rapport aux données historiques. Le polymère souffre d'une réticulation sévère ou d'une dégradation thermique due à une exposition excessive à la chaleur.
Correctif : imposer le strict respect des limites maximales de durée et de température. Ne laissez jamais les échantillons cuire dans les fours pendant la nuit sans contrôle. Une cuisson excessive détruit l’intégrité moléculaire du plastique, rendant l’échantillon inutile. Mettez en œuvre des minuteries de laboratoire et des procédures opérationnelles standard claires concernant les durées maximales du four.
Symptôme : Vous remarquez la formation de bulles visibles dans le fil de plastique extrudé. Vous entendez clairement de minuscules bruits secs pendant l’extrusion. Les réductions de poids automatisées montrent des incohérences sauvages entre les coupes consécutives.
Correctif : implémentez une procédure de chargement de micro-lots standardisée et stricte. Les techniciens doivent tasser le matériau tous les 1 à 2 grammes. Ne versez jamais la totalité de la masse d’échantillon de 5 grammes dans le fût en une seule fois. Le fait de tasser progressivement le matériau force l'air à sortir efficacement.
Symptôme : Vous voyez des stries de couleur étranges ou des points noirs dans l'extrudat. Les résultats des tests fluctuent de manière aléatoire en raison de la contamination croisée microscopique entre les différents tests de polymères.
Correctif : rédigez des procédures opérationnelles standard détaillées pour le nettoyage post-test. Suivez une séquence de nettoyage stricte pour garantir la pureté.
Éjectez la matrice immédiatement après la fin du test pendant que le canon reste chaud.
Poussez un gros tampon de nettoyage en coton à travers le canon à l'aide de la tige du piston principal.
Frottez vigoureusement les parois intérieures du cylindre à l’aide d’une brosse en laiton spécialisée.
Inspectez visuellement l’orifice de la filière pour détecter toute accumulation microscopique de carbone.
Effectuez un dernier essuyage à l’aide d’un coton propre pour vous assurer qu’il ne reste aucun résidu avant le prochain test.
Les données MFI précises commencent toujours bien avant que le plastique ne touche le cylindre de test chauffé. Vous ne pouvez pas contrôler votre fabrication de moulage par injection en aval si vous ne contrôlez pas strictement les intrants de votre laboratoire. Une préparation défectueuse des échantillons introduit des variables cachées qui ruinent l’efficacité de la production.
Pour sécuriser votre processus d’assurance qualité, prenez les mesures suivantes :
Effectuez un audit de base de votre équipement de séchage de laboratoire actuel et vérifiez ses performances réelles.
Observez directement les techniques d'emballage de l'opérateur pour identifier une force de bourrage incohérente et corriger les mauvaises habitudes.
Présélectionnez immédiatement des analyseurs d’humidité halogènes de précision si vous traitez des résines hygroscopiques.
Investissez dans des plastomètres d'extrusion automatisés si la variance actuelle de vos données dépasse les limites acceptables d'assurance qualité.
R : Vous devez généralement sécher l'ABS standard pendant 2 à 4 heures à 80°C. Le polyamide (PA) nécessite généralement 4 à 6 heures à 85°C. Cependant, les fiches techniques des fabricants de résine prévalent toujours sur les directives générales. Différents grades de poids moléculaire nécessitent des matrices de séchage spécifiques pour éviter la dégradation thermique tout en garantissant une élimination complète de l'humidité.
R : Les mécanismes de base de la fusion et de l’extrusion restent presque identiques. Cependant, la norme ISO 1133 impose généralement des tolérances plus strictes pour les phases de préchauffage et les temps de conditionnement. Cela nécessite un respect très précis des délais par l’opérateur. ASTM D1238 offre un peu plus de flexibilité, mais les deux normes exigent une préparation de base rigoureuse pour des comparaisons valides.
R : Non. Vous ne devez jamais ignorer la vérification de l’humidité. Même les granulés hygroscopiques vierges absorbent activement l'humidité atmosphérique pendant le transport, l'entreposage et la mise en scène. Les scellés des emballages échouent fréquemment. Les conditions ambiantes des plantes fluctuent quotidiennement. La vérification de la sécheresse reste essentielle pour empêcher les molécules d'eau de gonfler artificiellement vos débits de fusion enregistrés.


