
schließen
Wählen Sie Ihre Website
Global
Soziale Medien

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 18.10.2026 Herkunft: Website


Anomale Ergebnisse des Schmelzflussindex (MFI) deuten selten auf einen tatsächlichen Maschinenausfall hin. Sie gehen fast immer auf einen grundlegenden Fehler bei der Vorbereitung zurück, bevor der Test überhaupt begonnen hat. Wenn Bediener schlecht vorbereitete Materialien in ein Plastometer laden, gelangen unweigerlich ungenaue Daten durch die Produktionslinie. Diese fehlerhaften Daten führen zu schwerwiegenden Mischungsfehlern bei Spritzgussprozessen. Sie werden schnell mit inakzeptablen Ausschussraten, zufälligen Fehlschüssen und einem völligen Verlust der Produktionseffizienz konfrontiert. Richtig Die Vorbereitung der Schmelzindexprobe löst dieses massive Problem direkt. Es beseitigt die unvorhersehbaren Variablen Restfeuchtigkeit, eingeschlossene Lufteinschlüsse und vorzeitigen thermischen Abbau. Strenge Vorbereitungsprotokolle stellen sicher, dass Sie strenge internationale Standards einhalten, einschließlich ASTM D1238 und ISO 1133. Durch die Beherrschung dieser Konditionierungsschritte sichern Sie sich zuverlässige Basisdaten. In diesem Leitfaden erläutern wir die entscheidenden Schritte zur Standardisierung Ihres Testworkflows. Sie lernen, wie Sie mit verschiedenen Polymertypen umgehen, physikalische Fassbeladungstechniken optimieren und die richtige Laborausrüstung auswählen, um Bedienerunterschiede vollständig zu eliminieren.
Eine konsistente MFI-Testkonditionierung bestimmt die Zuverlässigkeit Ihrer Durchflussdaten.
Hygroskopische Polymere (wie ABS und PA) erfordern strenge, überprüfte Vortrocknungsprotokolle; Annahmen führen hier zu falsch-positiven hohen Flussraten.
Präzise Pack- und Stopftechniken sind unerlässlich, um Lufteinschlüsse zu verhindern und eine gleichmäßige Wärmeübertragung im Plastometerzylinder sicherzustellen.
Durch die Aufrüstung von einfachen Öfen auf Präzisions-Feuchtigkeitsanalysatoren und automatisierte Verpackungswerkzeuge werden die Unterschiede zwischen den einzelnen Betreibern deutlich reduziert.
Unvorhersehbare Schmelzflussraten führen zu ernsthaften Problemen in der nachgelagerten Fertigung. Wenn Sie Ihre Spritzgussparameter auf fehlerhaften MFI-Daten basieren, vervielfachen sich Produktfehler in der Fabrikhalle schnell. Sie werden wahrscheinlich kurze Aufnahmen sehen, in denen sich die Formen nicht vollständig füllen. Es kann zu übermäßigem Gratdurchgang durch Formtrennwände kommen. Fertige Produkte leiden häufig unter beeinträchtigten mechanischen Eigenschaften, was zu Ausfällen im Feld führt.
Restfeuchte spielt bei diesen teuren Verarbeitungsfehlern eine große Rolle. Eingeschlossenes Wasser wirkt bei hoher Hitze im Wesentlichen als chemischer Weichmacher. Es erhöht die Schmelzflussrate während des Tests künstlich. Aufgrund der falschen Daten könnten Sie denken, dass Ihre getestete Charge problemlos fließt. Im Inneren einer echten Spritzgießmaschine unter Druck verhält es sich jedoch völlig anders. Dies zwingt Maschinenbediener dazu, Temperaturen und Drücke ständig anzupassen, was die Prozessstabilität zerstört.
Ein erfolgreiches Vorbereitungsprotokoll macht dieses kostspielige Rätselraten völlig überflüssig. Es bietet eine hohe Wiederholgenauigkeit über mehrere Chargen hinweg. Branchenexperten messen diese Konsistenz anhand hoher R-Werte in der statistischen Prozesskontrolle. Durch die standardisierte Vorbereitung wird sichergestellt, dass verschiedene Bediener mit derselben Harzcharge genau die gleichen Ergebnisse erzielen. Diese Konsistenz optimiert direkt den nachgelagerten Formprozess, stabilisiert die Zykluszeiten und schützt die Gewinnmargen.
Kurze Schüsse: Verursacht durch die Erwartung einer höheren Fließgeschwindigkeit, als das Material tatsächlich besitzt.
Übermäßiger Grat: Tritt auf, wenn Bediener schlechte Daten durch Überdruck in der Form ausgleichen.
Spröde Teile: Ergebnisse des molekularen Abbaus werden bei fehlerhaften Labortests ignoriert.
Das Polymerverhalten bestimmt direkt Ihren gesamten Laborarbeitsablauf. Wir gruppieren Materialien nach ihren Feuchtigkeitsaufnahmeeigenschaften. Das Verständnis dieser Kategorien verhindert katastrophale Testfehler und leitet Ihre Techniker effektiv an.
Zu den nicht hygroskopischen Materialien gehören Polyethylen (PE), Polypropylen (PP) und Polystyrol (PS). Sie müssen vor dem Test nur minimal getrocknet werden. Feuchtigkeit sitzt meist auf der äußeren Pelletoberfläche und dringt nicht in den Kern ein. Die Aufbereitung dieser Kunststoffe konzentriert sich ausschließlich auf die Vermeidung von Kontaminationen. Sie müssen auf eine gleichmäßige Pelletgröße achten, um ein gleichmäßiges Schmelzen im Fass zu gewährleisten. Betreiber sollten die Lagerbehälter gegen Pflanzenstaub aus der Umgebungsluft abgedichtet halten. Allerdings benötigen sie selten eine längere Ofenzeit.
Hygroskopische Materialien erfordern einen völlig anderen, sehr strengen Ansatz. Acrylnitril-Butadien-Styrol (ABS), Polyamide (PA), Polyethylenterephthalat (PET) und Polycarbonat (PC) nehmen Feuchtigkeit tief in ihre Molekülstruktur auf. Sie können die Trockenheit nicht visuell anhand der Pellets feststellen. Dieses grundlegende Merkmal macht Die Feuchtigkeitsprüfung von Kunststoffpellets ist ein obligatorisches Vortesttor. Sie müssen die Trockenheit überprüfen, bevor Sie das Plastometer beladen.
Wenn Sie diesen entscheidenden Schritt überspringen, brechen Wassermoleküle die Polymerketten bei hoher Testhitze physikalisch auf. Wir bezeichnen diesen chemischen Abbau als hydrolytischen Abbau. Die Trocknung in kontrollierter Umgebung verhindert diese Reaktion im Extrusionsplastometer. Sie benötigen für jede einzelne Harzsorte eine spezifische Zeit- und Temperaturmatrix. Sich auf allgemeine Trocknungsrichtlinien zu verlassen, führt häufig zu unzureichend getrockneten Proben und ungültigen Fließindizes.
Allgemeine Feuchtigkeitskategorisierung von Polymeren
Polymerfamilie |
Feuchtigkeitskategorie |
Trocknungsanforderung |
Primäre Vorbereitungspriorität |
|---|---|---|---|
Polyethylen (PE) / Polypropylen (PP) |
Nicht hygroskopisch |
Minimal (nur Oberfläche) |
Kontaminationsschutz und einheitliche Größe |
Polystyrol (PS) |
Nicht hygroskopisch |
Minimal |
Staubentfernung und Temperaturstabilisierung |
Acrylnitril-Butadien-Styrol (ABS) |
Hygroskopisch |
Obligatorisch (z. B. 2–4 Stunden bei 80 °C) |
Strenge Überprüfung der Feuchtigkeit vor dem Test |
Polyamid (PA / Nylon) |
Stark hygroskopisch |
Obligatorisch und streng (z. B. 4–6 Stunden bei 85 °C) |
Verhindert hydrolytischen Abbau |
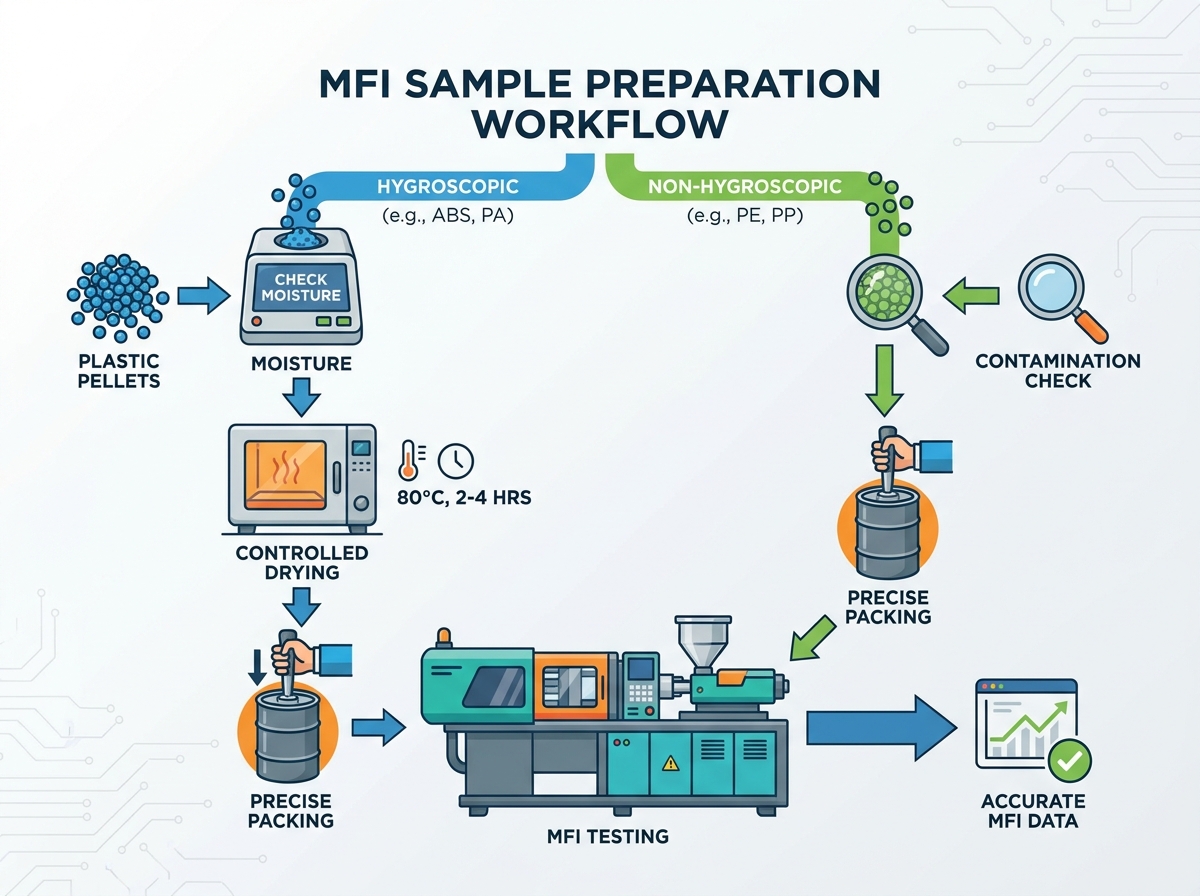
Lassen Sie uns das standardisierte physikalische Verfahren im Detail beschreiben. Durch die strikte Einhaltung dieser Schritte werden zufällige Datenspitzen vermieden und der Ruf Ihres Labors geschützt.
Vor allem anderen müssen Sie strenge Grundtrocknungsparameter festlegen. Konsultieren Sie zunächst die Spezifikationen Ihres Harzherstellers. Erraten Sie diese Parameter niemals aufgrund früherer Gewohnheiten. Standard-ABS könnte beispielsweise zwei Stunden bei 80 °C benötigen. Mittlerweile benötigen bestimmte PA-Typen oft vier Stunden bei 90 °C. Sie müssen einen speziellen Exsikkator verwenden, um die Proben nach dem Erhitzen im Ofen abzukühlen.
Sobald es getrocknet und abgekühlt ist, müssen Sie unglaublich schnell handeln. Definieren Sie ein striktes Zeitfenster zwischen der Entnahme der Proben aus dem Exsikkator und dem Beladen des Zylinders. Hygroskopische Materialien beginnen bei Kontakt sofort wieder mit der Aufnahme von Luftfeuchtigkeit. Ein sicheres Betriebsfenster dauert normalerweise weniger als drei Minuten. Wenn der Techniker abgelenkt wird, wird die Probe durch die Umgebungsfeuchtigkeit verunreinigt.
Sie müssen die Pellets genau abwiegen, um einen kontinuierlichen, ununterbrochenen Schmelzfluss sicherzustellen. ASTM D1238 und ISO 1133 bieten klare Richtlinien für die erforderliche Probenmasse. Das erforderliche Gewicht hängt ganz von Ihrer erwarteten Durchflussmenge ab. Materialien mit geringer Fließfähigkeit benötigen weniger Masse. Materialien mit hohem Durchfluss benötigen einen vollständig gefüllten Zylinder, um ein vorzeitiges Auslaufen vor Abschluss des Tests zu verhindern.
Normalerweise laden Sie zwischen 3 und 8 Gramm Polymer ein. Wenn Sie den Lauf zu wenig belasten, erreicht der Kolben vorzeitig den Boden, wodurch der Test ungültig wird. Wenn Sie es überladen, verschwenden Sie teures Material und riskieren ungleichmäßige Schmelzprofile. Für exakte Messungen verwenden Sie stets eine Analysenwaage.
Empfohlenes Probenmassen- und Schnittzeitdiagramm
Erwarteter MFR-Bereich (g/10 Min.) |
Empfohlene Probenmasse (g) |
Extrudat-Schnittzeitintervall (s) |
|---|---|---|
0,15 bis 1,0 |
3,0 bis 4,0 |
240 |
>1,0 bis 3,5 |
4,0 bis 5,0 |
120 |
>3,5 bis 10 |
5,0 bis 6,0 |
60 |
>10 bis 25 |
6,0 bis 8,0 |
30 |
Die richtige physikalische Packung hat direkten Einfluss auf den endgültigen Viskositätswert. Geben Sie die abgewogenen Pellets in kleinen, kontrollierten Portionen in das vorgeheizte Fass. Standard Die MFI-Testkonditionierung basiert stark auf einer kritischen Vorheizphase von 5 bis 7 Minuten. Während dieser Zeit muss das Polymer einen völlig gleichmäßigen geschmolzenen Zustand ohne eingeschlossene Gase erreichen.
Die Pellets sorgfältig schichten. Verwenden Sie ein spezielles Stampfwerkzeug, um jede Schicht fest zu verdichten. Durch diese mechanische Wirkung wird eingeschlossene Luft nach oben und aus dem Lauf gedrückt. Vermeiden Sie jedoch die Anwendung übermäßiger manueller Kraft. Durch zu starkes Drücken wird das Material vorzeitig aus der Düse extrudiert, bevor der offizielle Test beginnt. Durch das gleichmäßige Stampfen wird eine optimale Wärmeübertragung von den erhitzten Fasswänden direkt in die Mitte der Polymermasse gewährleistet.
Standardisierte Verfahren erfordern eine äußerst zuverlässige Laborausrüstung. Durch die direkte Aktualisierung Ihrer Tools entfällt der menschliche Faktor bei der Vorbereitung und Sie erhalten bessere Daten.
Einfache Konvektionsöfen führen gefährliche Feuchtigkeitsschwankungen in Ihren Arbeitsablauf ein. Sie erwärmen lediglich die Umgebungsluft der Anlage. Wenn sich Ihre Laborumgebung feucht anfühlt, bleibt die Ofenluft feucht. Dies verlangsamt den Trocknungsprozess unvorhersehbar und hinterlässt Restwasser. Ein Präzisions-Halogen-Feuchtigkeitsanalysator stellt eine weitaus bessere Laborinvestition dar. Es überwacht aktiv den Massenverlust im Laufe der Zeit. Dadurch erhalten Sie eine konkrete Validierung vor dem Test. Sie wissen genau, wann die Probe den Zielfeuchtigkeitsschwellenwert erreicht, sodass Rätselraten vollständig entfallen.
Das manuelle Stopfen variiert stark zwischen verschiedenen Betreibern. Ein Techniker stampft möglicherweise aggressiv, während ein anderer leicht packt. Mit modernen Add-ons können Sie diese Varianz vollständig eliminieren. Motorisierte Stopfwerkzeuge üben jedes Mal einen gleichmäßigen, gemessenen Druck aus. Präzisionsladetrichter verhindern das Verschütten von Pellets und verkürzen die manuelle Ladezeit erheblich. Diese mechanischen Upgrades bieten unmittelbare betriebliche Vorteile, indem sie die Datenintegrität schützen und die physische Verpackungskraft standardisieren.
Ihre ausgewählte Ausrüstung muss moderne Audit-Trails unterstützen. Fortschrittliche Testeinheiten erstellen automatisierte digitale Protokolle für Konditionierungszeiten und -temperaturen. Sie erfassen exakte Vorheizzeiten ohne Bedienereingriff. Diese automatisierten Protokolle garantieren, dass Sie die strengen ISO- und ASTM-Prüfungsanforderungen vollständig einhalten. Wenn Prüfer Ihre Qualitätssicherungsprozesse überprüfen, beweist die digitale Rückverfolgbarkeit, dass Ihre Probenvorbereitung globalen Standards entspricht.
Selbst sehr erfahrene Techniker machen unter Druck Fehler bei der Vorbereitung. Lassen Sie uns die häufigsten Laborrisiken untersuchen und wie Sie sie dauerhaft beheben können.
Symptom: Sie zeichnen im Vergleich zu historischen Daten einen künstlich niedrigen Schmelzindex auf. Das Polymer leidet unter starker Vernetzung oder thermischem Abbau aufgrund übermäßiger Hitzeeinwirkung.
Fix: Erzwingen Sie die strikte Einhaltung maximaler Zeit- und Temperaturgrenzen. Lassen Sie Proben niemals unkontrolliert über Nacht im Ofen backen. Übermäßiges Backen zerstört die molekulare Integrität des Kunststoffs und macht die Probe unbrauchbar. Implementieren Sie Labortimer und klare Standardarbeitsanweisungen für maximale Ofenzeiten.
Symptom: Sie bemerken, dass sich im extrudierten Kunststoffstrang sichtbare Blasen bilden. Während der Extrusion sind deutlich kleine Knallgeräusche zu hören. Die automatisierten Gewichtszuschnitte weisen bei aufeinanderfolgenden Schnitten große Inkonsistenzen auf.
Fix: Implementieren Sie ein streng standardisiertes Mikro-Batch-Ladeverfahren. Techniker sollten das Material alle 1 bis 2 Gramm feststampfen. Schütten Sie niemals die gesamte 5-Gramm-Probenmasse auf einmal in das Fass. Durch schrittweises Packen des Materials wird die Luft effizient herausgedrückt.
Symptom: Sie sehen seltsame Farbstreifen oder schwarze Flecken im Extrudat. Die Testergebnisse schwanken aufgrund mikroskopischer Kreuzkontaminationen zwischen verschiedenen Polymertests zufällig.
Fix: Schreiben Sie detaillierte Standardarbeitsanweisungen für die Reinigung nach dem Test. Befolgen Sie eine strenge Reinigungsreihenfolge, um die Reinheit sicherzustellen.
Werfen Sie die Matrize sofort nach Abschluss des Tests aus, während der Lauf heiß bleibt.
Schieben Sie mit der Hauptkolbenstange ein schweres Reinigungstuch aus Baumwolle durch den Lauf.
Schrubben Sie die Innenwände des Zylinders kräftig mit einer speziellen Messingbürste.
Überprüfen Sie die Matrizenöffnung visuell auf mikroskopische Kohlenstoffablagerungen.
Führen Sie ein abschließendes Wischen mit einem sauberen Baumwolltuch durch, um sicherzustellen, dass vor dem nächsten Test keine Rückstände zurückbleiben.
Genaue MFI-Daten beginnen immer lange bevor der Kunststoff den beheizten Testzylinder berührt. Sie können Ihre nachgelagerte Spritzgussfertigung nicht kontrollieren, wenn Sie Ihre Laboreingaben nicht streng kontrollieren. Eine fehlerhafte Probenvorbereitung führt zu versteckten Variablen, die die Produktionseffizienz beeinträchtigen.
Um Ihren Qualitätssicherungsprozess zu sichern, ergreifen Sie die folgenden Maßnahmen:
Führen Sie ein Basisaudit Ihrer aktuellen Labortrocknungsausrüstung durch und überprüfen Sie deren tatsächliche Leistung.
Beobachten Sie die Packtechniken des Bedieners direkt, um ungleichmäßige Stopfkräfte zu erkennen und schlechte Gewohnheiten zu korrigieren.
Wählen Sie sofort Präzisions-Halogen-Feuchtemessgeräte, wenn Sie hygroskopische Harze verarbeiten.
Investieren Sie in automatisierte Extrusionsplastometer, wenn Ihre aktuelle Datenabweichung akzeptable QA-Grenzwerte überschreitet.
A: Normalerweise sollten Sie Standard-ABS 2 bis 4 Stunden lang bei 80 °C trocknen. Polyamid (PA) benötigt im Allgemeinen 4 bis 6 Stunden bei 85 °C. Die Datenblätter der Harzhersteller haben jedoch immer Vorrang vor allgemeinen Richtlinien. Unterschiedliche Molekulargewichtsgrade erfordern spezielle Trocknungsmatrizen, um thermischen Abbau zu verhindern und gleichzeitig eine vollständige Feuchtigkeitsentfernung sicherzustellen.
A: Die Kernmechanismen des Schmelzens und Extrudierens bleiben nahezu identisch. Allerdings schreibt die ISO 1133 generell strengere Toleranzen für Vorwärmphasen und Konditionierungszeiten vor. Es erfordert eine äußerst präzise Einhaltung der Zeitvorgaben durch den Bediener. ASTM D1238 bietet etwas mehr Flexibilität, aber beide Standards erfordern eine gründliche Grundlagenvorbereitung für gültige Vergleiche.
A: Nein. Sie dürfen die Feuchtigkeitsprüfung niemals auslassen. Sogar unbehandelte, hygroskopische Pellets absorbieren während des Transports, der Lagerung und der Bereitstellung aktiv die Luftfeuchtigkeit. Verpackungssiegel versagen häufig. Die Umgebungsbedingungen der Anlage schwanken täglich. Die Überprüfung der Trockenheit bleibt von entscheidender Bedeutung, um zu verhindern, dass Wassermoleküle Ihre aufgezeichneten Schmelzflussraten künstlich erhöhen.


