
cerca
Elija su sitio
Global
Redes Sociales

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-10-18 Origen: Sitio


Los resultados anómalos del índice de flujo de fusión (MFI) rara vez indican una falla real de la máquina. Casi siempre se remontan a una falla fundamental en la preparación incluso antes de que comiencen las pruebas. Cuando los operadores cargan materiales mal preparados en un plastómetro, inevitablemente se filtran datos inexactos en la línea. Estos datos erróneos provocan graves errores de composición en los procesos de moldeo por inyección. Rápidamente se enfrentará a tasas de desperdicio inaceptables, tomas cortas aleatorias y una pérdida total de eficiencia de producción. Adecuado La preparación de muestras con índice de flujo de fusión resuelve directamente este enorme dolor de cabeza. Elimina las variables impredecibles de humedad residual, bolsas de aire atrapadas y degradación térmica prematura. Los estrictos protocolos de preparación garantizan el cumplimiento de rigurosos estándares internacionales, incluidos ASTM D1238 e ISO 1133. Al dominar estos pasos de acondicionamiento, obtendrá datos de referencia confiables. En esta guía, desglosamos los pasos críticos para estandarizar su flujo de trabajo de pruebas. Aprenderá cómo manejar diferentes tipos de polímeros, optimizar las técnicas físicas de carga de barriles y elegir el equipo de laboratorio adecuado para eliminar por completo la variación de los operadores.
El acondicionamiento de pruebas MFI consistente dicta la confiabilidad de sus datos de caudal.
Los polímeros higroscópicos (como ABS y PA) requieren protocolos de presecado estrictos y verificados; Las suposiciones aquí conducen a tasas de flujo altas y falsamente positivas.
Las técnicas precisas de empaque y apisonamiento no son negociables para evitar el atrapamiento de aire y garantizar una transferencia de calor uniforme en el cilindro del plastómetro.
La actualización de hornos básicos a analizadores de humedad de precisión y herramientas de embalaje automatizadas reduce significativamente la variación entre operadores.
Los índices de flujo de fusión impredecibles crean serios problemas de fabricación posteriores. Cuando basa sus parámetros de moldeo por inyección en datos incorrectos de MFI, los defectos del producto se multiplican rápidamente en la fábrica. Es probable que vea tomas breves en las que los moldes no se llenan por completo. Es posible que experimente rebabas excesivas empujando las separaciones del molde. Los productos terminados a menudo sufren de propiedades mecánicas comprometidas, lo que provoca fallas en el campo.
La humedad residual juega un papel fundamental en estos costosos fallos de procesamiento. El agua atrapada actúa esencialmente como un plastificante químico bajo altas temperaturas. Infla artificialmente el caudal de fusión durante la prueba. Podría pensar que su lote probado fluye fácilmente basándose en datos falsos. Sin embargo, se comportará de manera completamente diferente dentro de un moldeo por inyección real bajo presión. Esto obliga a los operadores de máquinas a ajustar constantemente las temperaturas y presiones, destruyendo la estabilidad del proceso.
Un protocolo de preparación exitoso elimina por completo estas costosas conjeturas. Produce una alta repetibilidad en múltiples lotes. Los profesionales de la industria miden esta consistencia a través de altos valores R en el control estadístico de procesos. La preparación estandarizada garantiza que diferentes operadores obtengan exactamente los mismos resultados con el mismo lote de resina. Esta consistencia optimiza directamente el proceso de moldeo posterior, estabilizando los tiempos de los ciclos y protegiendo los márgenes de beneficio.
Disparos Cortos: Provocados por esperar un caudal mayor al que realmente posee el material.
Flash excesivo: ocurre cuando los operadores compensan los datos deficientes sobrepresurizando el molde.
Piezas frágiles: los resultados de la descomposición molecular se ignoran durante las pruebas de laboratorio defectuosas.
El comportamiento del polímero dicta directamente todo el flujo de trabajo de su laboratorio. Agrupamos materiales según sus características de absorción de humedad. Comprender estas categorías evita errores de prueba catastróficos y guía a sus técnicos de manera eficaz.
Los materiales no higroscópicos incluyen polietileno (PE), polipropileno (PP) y poliestireno (PS). Requieren un secado mínimo antes de realizar la prueba. La humedad se deposita principalmente en la superficie exterior del pellet en lugar de penetrar en el núcleo. En el caso de estos plásticos, la preparación se centra estrictamente en la prevención de la contaminación. Debe garantizar un tamaño uniforme de los pellets para garantizar una fusión uniforme dentro del barril. Los operadores deben mantener los contenedores de almacenamiento sellados contra el polvo ambiental de la planta. Sin embargo, rara vez necesitan tiempos de horneado prolongados.
Los materiales higroscópicos exigen un enfoque totalmente diferente y muy riguroso. El acrilonitrilo butadieno estireno (ABS), las poliamidas (PA), el tereftalato de polietileno (PET) y el policarbonato (PC) absorben la humedad profundamente en su estructura molecular. No se puede confirmar visualmente la sequedad con sólo mirar los gránulos. Esta característica fundamental hace prueba de humedad de pellets de plástico como puerta de prueba previa obligatoria. Debe verificar la sequedad antes de cargar el plastómetro.
Si se salta este paso crucial, las moléculas de agua romperán físicamente las cadenas de polímero bajo altas temperaturas de prueba. Nos referimos a esta descomposición química como degradación hidrolítica. El secado en ambiente controlado evita esta reacción dentro del plastómetro de extrusión. Necesita una matriz de tiempo y temperatura específica para cada grado de resina único. Depender de pautas de secado genéricas a menudo conduce a muestras poco secas e índices de flujo no válidos.
Categorización de humedad de polímeros comunes
Familia de polímeros |
Categoría de humedad |
Requisito de secado |
Prioridad de preparación primaria |
|---|---|---|---|
Polietileno (PE) / Polipropileno (PP) |
No higroscópico |
Mínimo (solo superficie) |
Prevención de contaminación y tamaño uniforme. |
Poliestireno (PS) |
No higroscópico |
Mínimo |
Eliminación de polvo y estabilización de temperatura. |
Acrilonitrilo Butadieno Estireno (ABS) |
Higroscópico |
Obligatorio (p. ej., 2-4 horas a 80°C) |
Estricta verificación de humedad previa a la prueba |
Poliamida (PA / Nailon) |
Altamente higroscópico |
Obligatorio y estricto (p. ej., de 4 a 6 horas a 85 °C) |
Prevención de la degradación hidrolítica |
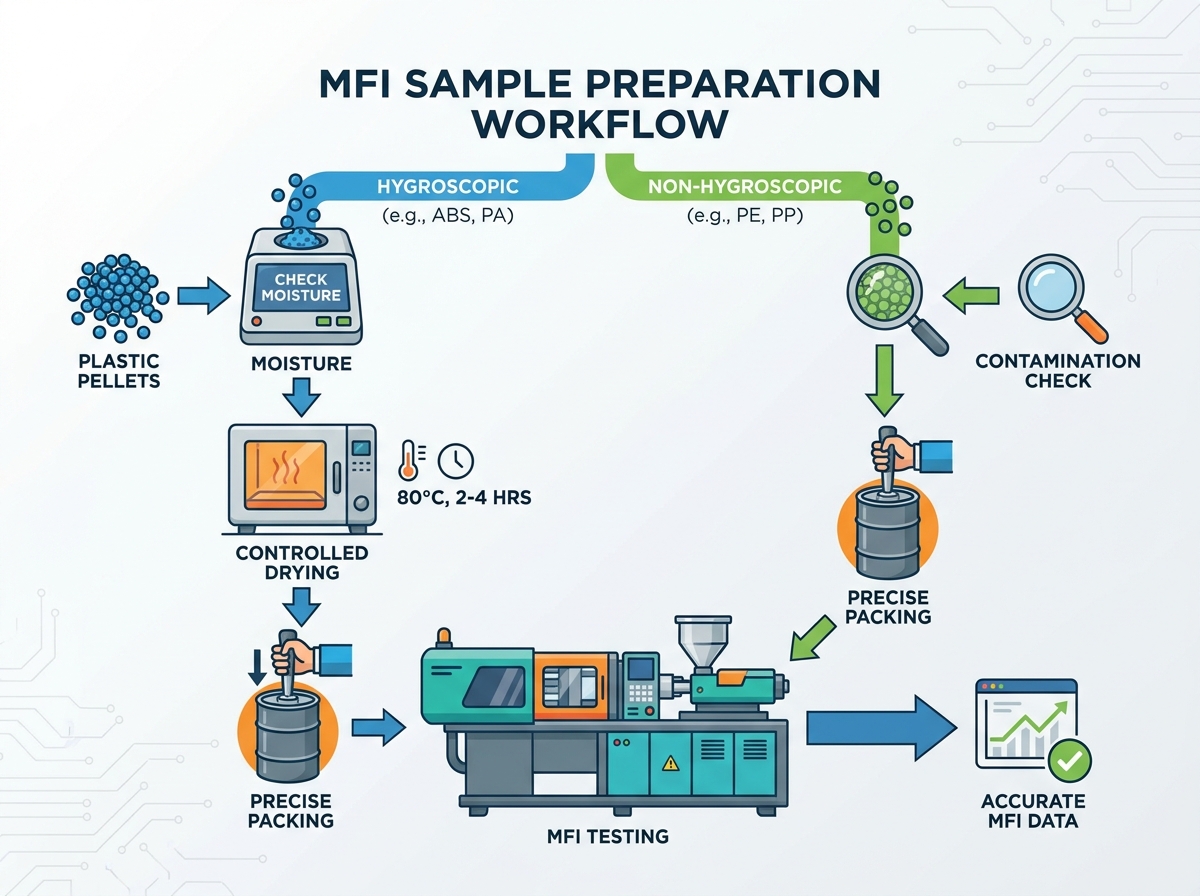
Detallamos el procedimiento físico estandarizado. Cumplir estrictamente con estos pasos elimina los picos de datos aleatorios y protege la reputación de su laboratorio.
Debe establecer parámetros de secado de referencia rígidos antes que nada. Consulte primero las especificaciones del fabricante de su resina. Nunca adivines estos parámetros basándose en hábitos pasados. Por ejemplo, el ABS estándar puede requerir dos horas a 80°C. Mientras tanto, determinados grados de PA suelen necesitar cuatro horas a 90°C. Debe utilizar un desecador exclusivo para enfriar las muestras después de calentarlas en el horno.
Una vez seco y enfriado, debes actuar increíblemente rápido. Defina un período de tiempo estricto entre la extracción de muestras del desecador y la carga del barril. Los materiales higroscópicos inmediatamente comienzan a reabsorber la humedad atmosférica tras la exposición. Una ventana operativa segura suele durar menos de tres minutos. Si el técnico se distrae, la muestra se contamina con la humedad ambiental.
Debe pesar los gránulos con precisión para garantizar un flujo de fusión continuo e ininterrumpido. ASTM D1238 e ISO 1133 proporcionan pautas claras para la masa de muestra requerida. El peso requerido depende completamente del caudal esperado. Los materiales de bajo flujo requieren menos masa. Los materiales de alto flujo necesitan un barril completamente lleno para evitar que se agote antes de que concluya la prueba.
Normalmente, cargarás entre 3 y 8 gramos de polímero. Si carga poco el cañón, el pistón toca fondo prematuramente, anulando la prueba. Si lo sobrecarga, desperdicia material costoso y corre el riesgo de que se derritan perfiles desiguales. Utilice una balanza analítica para realizar mediciones exactas en todo momento.
Tabla de masa y tiempo de corte de muestra sugerida
Rango MFR esperado (g/10 min) |
Masa de muestra sugerida (g) |
Intervalo(s) de tiempo de corte de extruido |
|---|---|---|
0,15 a 1,0 |
3,0 a 4,0 |
240 |
>1,0 a 3,5 |
4,0 a 5,0 |
120 |
>3,5 a 10 |
5,0 a 6,0 |
60 |
>10 a 25 |
6,0 a 8,0 |
30 |
El embalaje físico adecuado influye directamente en la lectura de viscosidad final. Introduzca los pellets pesados en el barril precalentado en incrementos pequeños y controlados. Estándar El acondicionamiento de la prueba MFI depende en gran medida de una fase crítica de precalentamiento de 5 a 7 minutos. Durante este tiempo, el polímero debe alcanzar un estado fundido completamente uniforme y sin gases atrapados.
Coloque los gránulos en capas con cuidado. Utilice una herramienta de apisonamiento dedicada para comprimir cada capa firmemente. Esta acción mecánica fuerza el aire atrapado hacia arriba y fuera del cañón. Sin embargo, evite aplicar fuerza manual excesiva. Empujar demasiado fuerte extruye el material prematuramente fuera del troquel antes de que comience la prueba oficial. El apisonamiento constante garantiza una transferencia de calor ideal desde las paredes calentadas del barril directamente al centro de la masa de polímero.
Los procedimientos estandarizados requieren equipos de laboratorio altamente confiables. Actualizar sus herramientas elimina directamente el elemento humano de la preparación, lo que garantiza mejores datos.
Los hornos de convección básicos introducen variables de humedad peligrosas en su flujo de trabajo. Simplemente calientan el aire ambiente de la planta. Si el ambiente de su laboratorio se siente húmedo, el aire del horno permanece húmedo. Esto ralentiza el proceso de secado de forma impredecible y deja agua residual. Un analizador de humedad halógeno de precisión proporciona una inversión de laboratorio mucho mejor. Supervisa activamente la pérdida de masa a lo largo del tiempo. Esto le brinda una validación previa concreta a la prueba. Usted sabe exactamente cuándo la muestra alcanza el umbral de humedad objetivo, eliminando por completo las conjeturas.
El apisonamiento manual varía enormemente entre los diferentes operadores. Un técnico puede apisonar agresivamente, mientras que otro empaqueta ligeramente. Puede eliminar esta variación por completo con complementos modernos. Las herramientas de bateo motorizadas aplican una presión constante y medida cada vez. Los embudos de carga de precisión evitan el derrame de pellets y reducen significativamente los tiempos de carga manual. Estas actualizaciones mecánicas ofrecen beneficios operativos inmediatos al proteger la integridad de los datos y estandarizar la fuerza de empaque físico.
El equipo seleccionado debe admitir pistas de auditoría modernas. Las unidades de prueba avanzadas generan registros digitales automatizados para los tiempos y temperaturas de acondicionamiento. Registran duraciones exactas de precalentamiento sin intervención del operador. Estos registros automatizados le garantizan el cumplimiento total de los estrictos requisitos de auditoría ISO y ASTM. Cuando los auditores revisan sus procesos de control de calidad, la trazabilidad digital demuestra que la preparación de sus muestras cumple con los estándares globales.
Incluso los técnicos con mucha experiencia cometen errores de preparación bajo presión. Examinemos los riesgos de laboratorio más frecuentes y cómo solucionarlos de forma permanente.
Síntoma: Se registra un índice de flujo de fusión artificialmente bajo en comparación con los datos históricos. El polímero sufre una severa reticulación o degradación térmica debido a una exposición excesiva al calor.
Solución: hacer cumplir estrictamente los límites máximos de tiempo y temperatura. Nunca deje muestras horneándose en hornos durante la noche sin control. La cocción excesiva destruye la integridad molecular del plástico, inutilizando la muestra. Implemente temporizadores de laboratorio y procedimientos operativos estándar claros con respecto a los tiempos máximos del horno.
Síntoma: Observa que se forman burbujas visibles en la hebra de plástico extruido. Se escucha claramente pequeños chasquidos durante la extrusión. Los cortes de peso automatizados muestran grandes inconsistencias entre cortes consecutivos.
Solución: implementar un estricto procedimiento de carga de microlotes estandarizado. Los técnicos deben apisonar el material cada 1 o 2 gramos. Nunca arroje toda la masa de muestra de 5 gramos en el barril de una vez. Empacar gradualmente el material fuerza la salida del aire de manera eficiente.
Síntoma: Se ven rayas de colores extraños o motas negras en el extruido. Los resultados de las pruebas fluctúan aleatoriamente debido a la contaminación cruzada microscópica entre diferentes pruebas de polímeros.
Solución: escriba procedimientos operativos estándar detallados para la limpieza posterior a la prueba. Siga una estricta secuencia de limpieza para garantizar la pureza.
Expulse el troquel inmediatamente después de que concluya la prueba mientras el cañón permanece caliente.
Empuje un parche de limpieza de algodón grueso a través del cañón usando la varilla del pistón principal.
Frote vigorosamente las paredes internas del cilindro con un cepillo de latón especializado.
Inspeccione visualmente el orificio del troquel para detectar acumulaciones microscópicas de carbón.
Realice una limpieza final con un parche de algodón limpio para garantizar que no queden residuos antes de la siguiente prueba.
Los datos precisos de MFI siempre comienzan mucho antes de que el plástico toque el cilindro de prueba calentado. No puede controlar la fabricación de moldeo por inyección posterior si no controla estrictamente los insumos de su laboratorio. La preparación defectuosa de las muestras introduce variables ocultas que arruinan la eficiencia de la producción.
Para asegurar su proceso de garantía de calidad, tome las siguientes acciones:
Realice una auditoría de referencia de su equipo de secado de laboratorio actual y verifique su rendimiento real.
Observe directamente las técnicas de empaque del operador para identificar fuerzas de apisonamiento inconsistentes y corregir malos hábitos.
Seleccione inmediatamente analizadores de humedad halógenos de precisión si procesa resinas higroscópicas.
Invierta en plastómetros de extrusión automatizados si la variación de sus datos actuales excede los límites aceptables de control de calidad.
R: Normalmente, el ABS estándar debe secarse durante 2 a 4 horas a 80 °C. La poliamida (PA) generalmente requiere de 4 a 6 horas a 85°C. Sin embargo, las hojas de datos del fabricante de la resina siempre reemplazan las pautas generales. Los diferentes grados de peso molecular exigen matrices de secado específicas para evitar la degradación térmica y al mismo tiempo garantizar la eliminación completa de la humedad.
R: La mecánica central de fusión y extrusión sigue siendo casi idéntica. Sin embargo, la norma ISO 1133 generalmente impone tolerancias más estrictas para las fases de precalentamiento y los tiempos de acondicionamiento. Requiere un cumplimiento muy preciso por parte del operador de los plazos. ASTM D1238 proporciona un poco más de flexibilidad, pero ambas normas exigen una preparación básica rigurosa para realizar comparaciones válidas.
R: No. Nunca debes omitir la verificación de humedad. Incluso los pellets higroscópicos vírgenes absorben activamente la humedad atmosférica durante el tránsito, el almacenamiento y la puesta en escena. Los sellos de los envases fallan con frecuencia. Las condiciones ambientales de la planta fluctúan diariamente. Verificar la sequedad sigue siendo fundamental para evitar que las moléculas de agua inflen artificialmente los índices de flujo de fusión registrados.


