
cerca
Elija su sitio
Global
Redes Sociales

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-17 Origen: Sitio


La confiabilidad mecánica de las interconexiones dicta si un sistema más grande prospera o falla. Los límites de fuerza arbitrarios crean enormes puntos ciegos para los equipos de fabricación. Conducen a riesgos duales. Las altas tasas de falsos rechazos frustran a los operadores de control de calidad. Por el contrario, las tolerancias flojas causan fallas prematuras en el campo. Estas fallas a menudo se deben a desgaste por fricción y conexiones de acoplamiento deficientes.
Los ingenieros necesitan datos objetivos para establecer las especificaciones adecuadas. Esta guía desglosa cómo crear umbrales respaldados por datos. Exploraremos los estándares de prueba internacionales y las realidades de las aplicaciones. Comprenderá los criterios para evaluar la precisión del equipo.
La optimización de estos procesos reduce la fricción en la línea de montaje. Garantiza la satisfacción del usuario final. Aprenderá cómo pasar de pautas genéricas de proveedores a controles de procesos personalizados. Le mostraremos cómo el hardware de precisión da forma a los resultados de producción.
Los límites de prueba efectivos deben equilibrar los estándares teóricos de la industria (por ejemplo, EIA, ISO) con las realidades ambientales específicas de la aplicación.
La precisión de un El protocolo de prueba de fuerza de inserción del conector depende en gran medida de la resolución de la celda de carga, la alineación axial y las velocidades de prueba controladas.
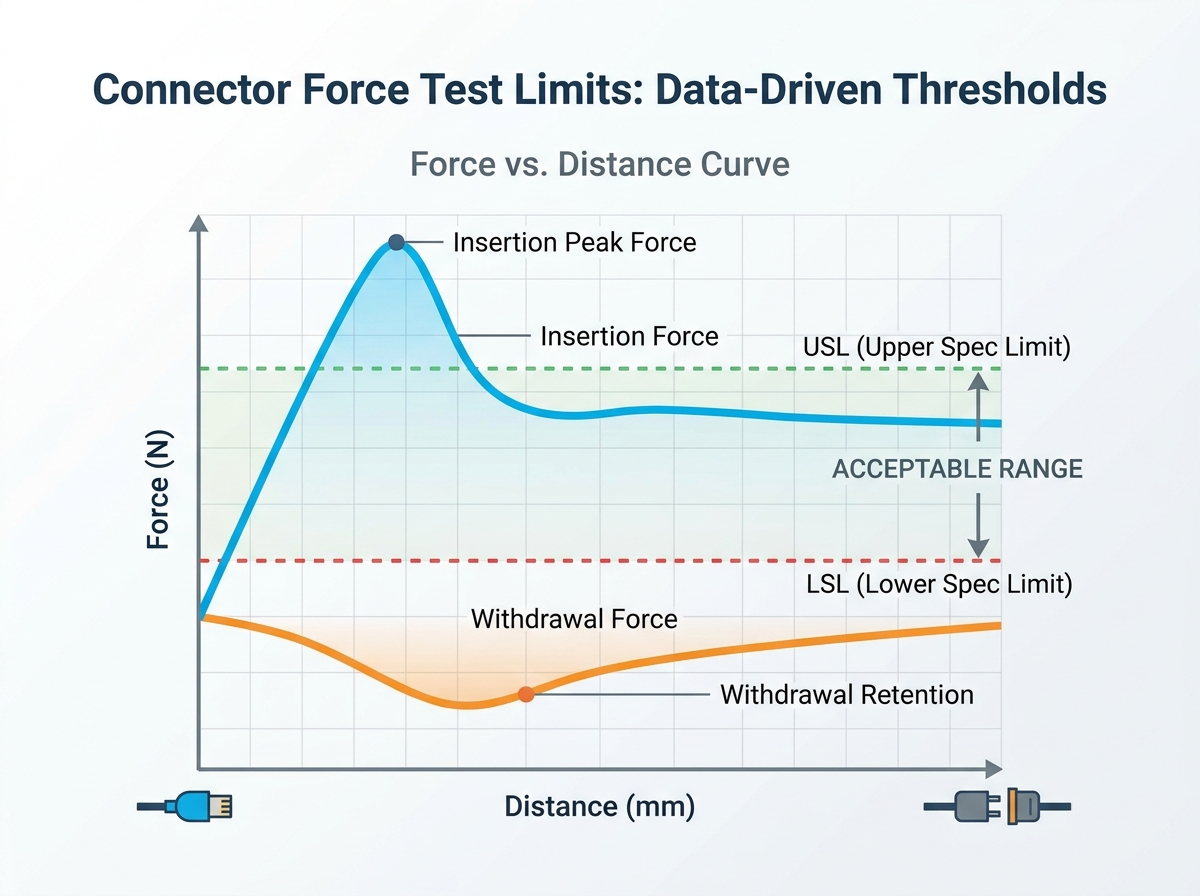
Seleccionando un El probador de fuerza enchufable requiere evaluar las tasas de adquisición de datos y un software capaz de trazar curvas de fuerza versus distancia, no solo la fuerza máxima.
El control estadístico de procesos (SPC) y las pruebas empíricas de muestras son obligatorios para establecer límites de especificaciones superiores e inferiores viables (USL/LSL).
La mala calibración agota rápidamente los recursos corporativos. Los límites diseñados excesivamente generan desechos excesivos. Provocan cuellos de botella inmediatos en la fabricación. Los equipos de control de calidad rechazan piezas perfectamente viables. Por el contrario, los límites mal diseñados introducen graves riesgos de campo. Provocan pérdida de señal intermitente. Frustran a los usuarios finales durante el ensamblaje del producto final.
La fuerza de inserción mide el esfuerzo máximo necesario para unir dos mitades. El La prueba de fuerza de extracción del conector mide la confiabilidad de la retención. Estas dinámicas requieren un establecimiento de límites asimétricos. Los diseños de terminales dictan estas curvas específicas. Los materiales de revestimiento también alteran fuertemente la dinámica de fricción. No se pueden utilizar límites simétricos para ambas direcciones.
Defina sus criterios de éxito con antelación. Es posible que esté validando una terminal recién diseñada. Es posible que esté ejecutando un control de calidad por lotes de rutina. Podría estar auditando a un proveedor externo. Sus objetivos específicos dan forma a los parámetros de prueba requeridos.
Los límites de referencia a menudo se originan en marcos establecidos. Documentos como EIA-364-13 e ISO 20076 rigen los procedimientos fundamentales. Estandarizan la velocidad de las pruebas y la preparación de muestras. Dictan condiciones ambientales estrictas. Estos marcos brindan a los ingenieros globales un punto de referencia común.
Sin embargo, aprobar una norma ISO rara vez garantiza el éxito en el campo. A esta discrepancia la llamamos brecha de cumplimiento. Las aplicaciones del mundo real enfrentan condiciones físicas duras. Los escenarios de apareamiento a ciegas introducen ángulos incómodos. Los entornos de alta vibración exigen una retención más estricta. La expansión térmica cambia las tolerancias mecánicas. Los estándares genéricos no pueden predecir estas variables.
Debes establecer bandas de tolerancia a medida. Aléjese de las hojas de datos genéricas de proveedores. Aproveche los datos históricos de fallas para informar sus decisiones. Agregue márgenes de seguridad razonables basados en los resultados de campo. Este enfoque personalizado crea un entorno de prueba sólido.
La velocidad de la prueba altera drásticamente las mediciones registradas. La velocidad impacta directamente el coeficiente de fricción. Las velocidades de avance rápidas distorsionan artificialmente las lecturas de fuerza máxima. La fricción cinética difiere completamente de la fricción estática. Debe estandarizar estrictamente sus velocidades mm/min en todos los lotes.
La alineación axial presenta constantes desafíos de ingeniería. La carga fuera del eje arruina la integridad de los datos inmediatamente. Una fijación inadecuada introduce fricción parásita en el sistema. Este arrastre parásito produce lecturas falsamente altas. Los datos precisos exigen una perfecta alineación de la línea central durante cada golpe.
El desgaste degrada los componentes de manera constante con el tiempo. Debes tener en cuenta la curva de degradación en tus límites. Las fuerzas de apareamiento iniciales difieren de las de los ciclos posteriores. Los límites deben tener en cuenta el primer ciclo de apareamiento. También deben tener en cuenta el ciclo número 500, según la vida útil del producto. El baño de oro se desgasta de manera diferente que el estaño.
La resolución separa a los probadores adecuados de los instrumentos excelentes. Los probadores de tensión estándar carecen de microprecisión especializada. El tamaño de la celda de carga debe coincidir perfectamente con el rango de fuerza esperado. Este dimensionamiento mantiene márgenes de error por debajo del 0,5 por ciento. Las celdas de carga de gran tamaño no registran picos de fricción sutiles.
Las tasas de adquisición de datos (DAQ) tienen una inmensa importancia. Captar un único número de fuerza máxima es insuficiente. Necesita una curva continua y de alta resolución. Este gráfico de fuerza versus distancia identifica problemas vinculantes transitorios. Las altas tasas de DAQ detectan inconvenientes momentáneos durante la activación del pin.
Evalúe minuciosamente la rigidez del marco antes de la adquisición. La máquina debe resistir la flexión bajo carga. Necesita accesorios flotantes autoalineantes. Previenen la desalineación angular de forma natural. Un marco rígido garantiza que el sensor mida solo el conector.
El software debe manejar el control estadístico de procesos sin problemas. Debería calcular automáticamente el Cpk para las tiradas de producción. El software debe superponer curvas históricas para una comparación visual. Debería exportar informes de cumplimiento directamente a los sistemas QMS de la fábrica.
Categoría de característica |
Máquina de prueba UTM estándar |
Probador de interconexión dedicado |
|---|---|---|
Trazado de datos |
Captura de fuerza máxima básica |
Mapeo continuo de fuerza-distancia |
Fijación |
Puños rígidos fijos |
Luminarias flotantes autoalineantes |
Dimensionamiento de la celda de carga |
A menudo sobredimensionado (10 kN+) |
Microescala para fuerza baja (50N - 500N) |
Tasa de adquisición de datos |
Baja frecuencia (50 Hz) |
Alta frecuencia (1000+ Hz) |
Establecer límites de prueba requiere una validación estadística metódica. No puedes adivinar estos números. Recomendamos un enfoque de tres fases para construir un marco de especificación resistente.
Fase 1: Perfil de referencia
Primero ejecute un tamaño de muestra estadísticamente significativo. Pruebe de treinta a cincuenta unidades de conjuntos en buen estado. Este ejercicio establece una línea base de variación del proceso natural. Le muestra cómo se comportan las piezas en condiciones ideales de fabricación. Se construye una curva de distribución normal a partir de estos datos iniciales.
Fase 2: Definición de USL y LSL
Aplique un multiplicador de desviación estándar a sus datos de referencia. Las prácticas de Six Sigma recomiendan límites matemáticos específicos. Establezca el límite de especificación superior para mantener un umbral ergonómico. Establezca el límite de especificación inferior para garantizar la confiabilidad de la retención. La brecha entre ellos representa su tolerancia de fabricación.
Parámetro |
Método de cálculo |
Objetivo de ingeniería principal |
|---|---|---|
USL (límite superior) |
Media + (3 × Desviación estándar) |
Prevenir la fatiga del usuario y el aplastamiento del terminal |
Objetivo nominal |
Promedio basal promedio |
Rendimiento estándar ideal |
LSL (límite inferior) |
Media - (3 × Desviación estándar) |
Garantizar el contacto eléctrico y la retención. |
Fase 3: Calibre R&R (Repetibilidad y Reproducibilidad)
Demuestre que su equipo produce datos consistentes antes de continuar. Los operadores deben probar varias piezas en múltiples pruebas. Debe demostrar que el sistema de medición en sí agrega una variación mínima. Fija tus límites finales solo después de superar las puntuaciones de Gauge R&R.
Limpie todas las piezas de muestra para eliminar los residuos transitorios.
Acondicione las muestras en ambientes estándar de temperatura y humedad.
Ejecute ejecuciones de creación de perfiles de referencia utilizando accesorios flotantes.
Calcular las desviaciones estándar históricas.
Establezca valores preliminares de USL y LSL.
Ejecute un estudio formal de Gauge R&R entre tres operadores.
Bloquee los parámetros de límite en el software de prueba.
Los equipos de prueba internos son los que mejor sirven para la producción de gran volumen. Permite una rápida iteración de creación de prototipos para los equipos de diseño. Ofrece un estricto control de propiedad intelectual. Sin embargo, esta ruta requiere una inversión inicial de CapEx. También debe mantener estrictos protocolos de calibración internos anualmente.
Los servicios de laboratorio de terceros se adaptan a diferentes modelos de negocio. Funcionan perfectamente para auditorías de lotes poco frecuentes. Proporcionan verificación independiente de los requisitos de certificación ISO. También destacan en el análisis de fallos puntuales. Los laboratorios ofrecen datos objetivos de terceros sin gastos generales de mantenimiento de hardware.
Estructura tu proceso de adquisición cuidadosamente. Escriba una solicitud de propuesta (RFP) detallada. Solicite pruebas de demostración físicas utilizando sus muestras de conectores específicas. Evalúe la facilidad con la que el software superpone curvas complejas. Validar la usabilidad de la alineación del equipo antes de emitir una orden de compra.
Establecer límites adecuados es un proceso profundamente empírico. Nunca se basa en simples conjeturas. Requiere una síntesis del cumplimiento de las normas y del análisis estadístico. Los equipos de precisión actúan como base para obtener datos confiables.
El cumplimiento de los estándares proporciona una base, pero las realidades de las aplicaciones requieren ajustes personalizados.
El trazado de datos revela anomalías de fricción ocultas mucho mejor que las cifras de fuerza máxima.
El control estadístico del proceso evita desperdicios innecesarios y fallas en el campo.
Tome medidas prácticas hoy para mejorar su control de calidad. Aliente a los evaluadores a revisar la alineación actual de sus dispositivos de inmediato. Audite sus datos históricos de curvas de fuerza para detectar tendencias ocultas. Solicite una consulta técnica o una prueba de muestra de un fabricante de equipos acreditado.
R: El estándar EIA-364-13 normalmente exige una velocidad de 25,4 mm/min (1 pulgada por minuto). La desviación altera el coeficiente de fricción cinética. Las velocidades más rápidas a menudo crean picos de fuerza artificiales. Las velocidades más lentas no logran simular con precisión la dinámica de inserción humana del mundo real.
R: Los ciclos de apareamiento erosionan los materiales enchapados delgados como el oro o el estaño. Esta erosión expone las placas inferiores. El coeficiente de fricción cambia drásticamente a medida que las superficies se vuelven ásperas. Las fuerzas de retirada a menudo aumentan o se vuelven erráticas después de 100 ciclos debido a esta degradación mecánica.
R: Los UTM estándar son muy versátiles pero a menudo carecen de capacidades de interconexión especializadas. Por lo general, carecen de accesorios flotantes autoalineables. También tienen dificultades con la detección rápida de caída de fuerza necesaria para piezas de factor de forma pequeño. Los probadores dedicados proporcionan una mayor resolución para el análisis de microfricción.


