
fermer
Choisissez votre site
Mondial
Réseaux sociaux

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-17 Origine : Site


La fiabilité mécanique des interconnexions détermine si un système plus vaste prospère ou échoue. Les limites arbitraires de force créent d’énormes angles morts pour les équipes de fabrication. Ils conduisent à un double risque. Les taux élevés de faux rejets frustrent les opérateurs d’assurance qualité. À l’inverse, des tolérances lâches provoquent des défaillances prématurées sur le terrain. Ces défaillances proviennent souvent de l'usure par frottement et de mauvaises connexions d'accouplement.
Les ingénieurs ont besoin de données objectives pour établir des spécifications appropriées. Ce guide explique comment créer des seuils basés sur des données. Nous explorerons les normes de test internationales et les réalités des applications. Vous comprendrez les critères d’évaluation de la précision de l’équipement.
L'optimisation de ces processus réduit les frictions sur la chaîne de montage. Il garantit la satisfaction de l’utilisateur final. Vous apprendrez comment passer des directives génériques des fournisseurs à des contrôles de processus sur mesure. Nous vous montrerons comment le matériel de précision façonne les résultats de production.
Les limites de test efficaces doivent équilibrer les normes théoriques de l'industrie (par exemple, EIA, ISO) avec les réalités environnementales spécifiques à l'application.
La précision d'un Le protocole de test de force d'insertion des connecteurs repose en grande partie sur la résolution des cellules de pesée, l'alignement axial et les vitesses de test contrôlées.
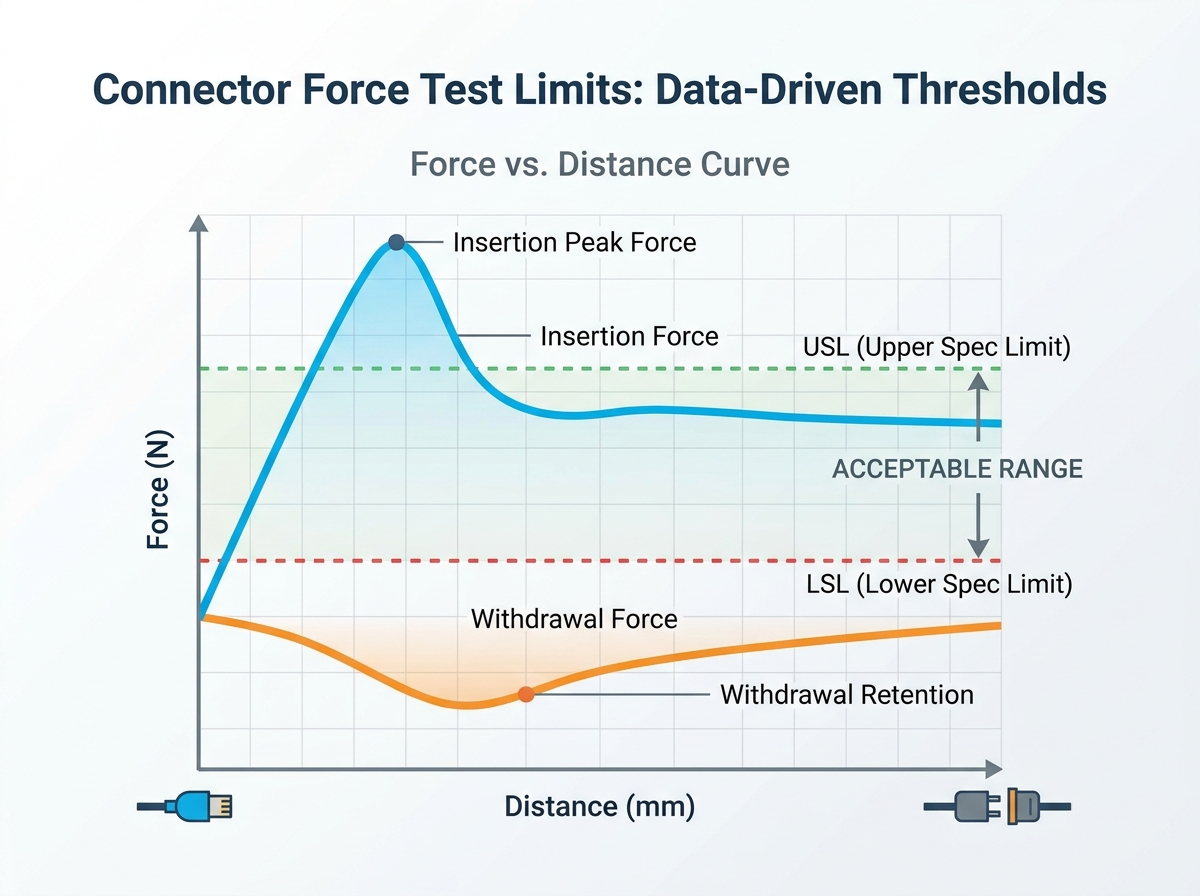
Sélection d'un Le testeur de force enfichable nécessite l'évaluation des taux d'acquisition de données et un logiciel capable de tracer des courbes force/distance, et pas seulement la force maximale.
Le contrôle statistique des processus (SPC) et les tests empiriques sur échantillons sont obligatoires pour définir des limites de spécifications supérieures et inférieures (USL/LSL) viables.
Un mauvais calibrage épuise rapidement les ressources de l’entreprise. Des limites trop élaborées génèrent des rebuts excessifs. Ils provoquent des goulots d’étranglement immédiats dans la fabrication. Les équipes d'assurance qualité rejettent les pièces parfaitement viables. À l’inverse, des limites sous-conçues introduisent de graves risques sur le terrain. Ils provoquent une perte de signal intermittente. Ils frustrent les utilisateurs finaux lors de l’assemblage final du produit.
La force d'insertion mesure l'effort maximal requis pour accoupler deux moitiés. Le Le test de force de retrait du connecteur mesure la fiabilité de la rétention. Ces dynamiques nécessitent un réglage asymétrique des limites. La conception des terminaux dicte ces courbes spécifiques. Les matériaux de placage modifient également fortement la dynamique de frottement. Vous ne pouvez pas utiliser de limites symétriques dans les deux sens.
Définissez vos critères de réussite dès le début. Vous validez peut-être un terminal nouvellement conçu. Vous exécutez peut-être un contrôle qualité par lots de routine. Vous pourriez auditer un fournisseur externe. Vos objectifs spécifiques façonnent les paramètres de test requis.
Les limites de référence proviennent souvent de cadres établis. Des documents comme EIA-364-13 et ISO 20076 régissent les procédures fondamentales. Ils normalisent la vitesse des tests et la préparation des échantillons. Ils dictent des conditions environnementales strictes. Ces cadres donnent aux ingénieurs du monde entier un point de référence commun.
Cependant, l’adoption d’une norme ISO garantit rarement le succès sur le terrain. Nous appelons cet écart l’écart de conformité. Les applications du monde réel sont confrontées à des conditions physiques difficiles. Les scénarios d’accouplement à l’aveugle introduisent des angles gênants. Les environnements à fortes vibrations exigent une rétention plus stricte. La dilatation thermique modifie les tolérances mécaniques. Les normes génériques ne peuvent pas prédire ces variables.
Vous devez établir des bandes de tolérance adaptées. Éloignez-vous des fiches techniques génériques des fournisseurs. Exploitez les données historiques sur les pannes pour éclairer vos décisions. Ajoutez des marges de sécurité raisonnables basées sur les retours sur le terrain. Cette approche sur mesure crée un environnement de test robuste.
La vitesse du test modifie considérablement les mesures enregistrées. La vitesse a un impact direct sur le coefficient de frottement. Les vitesses d'avance rapides faussent artificiellement les lectures de force maximale. Le frottement cinétique diffère entièrement du frottement statique. Vous devez standardiser strictement vos débits mm/min sur tous les lots.
L'alignement axial présente des défis d'ingénierie constants. Le chargement hors axe ruine immédiatement l’intégrité des données. Un montage inapproprié introduit des frictions parasites dans le système. Cette traînée parasite produit des lectures faussement élevées. Des données précises exigent un alignement parfait de la ligne médiane à chaque coup.
L’usure dégrade régulièrement les composants au fil du temps. Vous devez prendre en compte la courbe de dégradation dans vos limites. Les forces d'accouplement initiales diffèrent des cycles ultérieurs. Les limites doivent tenir compte du premier cycle d'accouplement. Ils doivent également tenir compte du 500ème cycle en fonction de la durée de vie du produit. Le placage à l’or s’use différemment de l’étain.
La résolution sépare les testeurs adéquats des excellents instruments. Les testeurs de tension standard manquent de micro-précision spécialisée. Le dimensionnement des cellules de pesée doit correspondre parfaitement à la plage de force attendue. Ce dimensionnement maintient des marges d'erreur inférieures à 0,5 pour cent. Les cellules de pesée surdimensionnées ne parviennent pas à enregistrer les pics de friction subtils.
Les taux d’acquisition de données (DAQ) revêtent une immense importance. Capturer un seul nombre de force maximale est insuffisant. Vous avez besoin d’une courbe continue à haute résolution. Ce graphique force/distance identifie les problèmes de liaison transitoires. Les taux DAQ élevés détectent les accrocs momentanés lors de l’engagement des broches.
Évaluez minutieusement la rigidité du cadre avant l’achat. La machine doit résister à la flexion sous charge. Vous avez besoin de luminaires flottants à alignement automatique. Ils évitent naturellement les désalignements angulaires. Un cadre rigide garantit que le capteur mesure uniquement le connecteur.
Le logiciel doit gérer le contrôle statistique des processus de manière transparente. Il devrait calculer automatiquement Cpk pour les cycles de production. Le logiciel doit superposer les courbes historiques pour une comparaison visuelle. Il doit exporter les rapports de conformité directement dans les systèmes QMS de l'usine.
Catégorie de fonctionnalités |
Machine d'essai UTM standard |
Testeur d'interconnexion dédié |
|---|---|---|
Traçage des données |
Capture de force maximale de base |
Cartographie continue force-distance |
Fixation |
Poignées rigides fixes |
Luminaires flottants à alignement automatique |
Dimensionnement des cellules de charge |
Souvent surdimensionné (10kN+) |
Micro-échelle pour une faible force (50N - 500N) |
Taux DAQ |
Basse fréquence (50 Hz) |
Haute fréquence (1000+ Hz) |
La définition des limites des tests nécessite une validation statistique méthodique. Vous ne pouvez pas deviner ces chiffres. Nous recommandons une approche en trois phases pour créer un cadre de spécification résilient.
Phase 1 : Profilage de base
Exécutez d’abord une taille d’échantillon statistiquement significative. Testez trente à cinquante unités d’assemblages connus. Cet exercice établit une base de référence pour la variation naturelle du processus. Il vous montre comment les pièces se comportent dans des conditions de fabrication idéales. Vous construisez une courbe de distribution normale à partir de ces données initiales.
Phase 2 : Définir USL et LSL
Appliquez un multiplicateur d’écart type à vos données de référence. Les pratiques Six Sigma recommandent des limites mathématiques spécifiques. Définissez la limite supérieure de spécification pour maintenir un seuil ergonomique. Définissez la limite inférieure de spécification pour garantir la fiabilité de la rétention. L'écart entre eux représente votre tolérance de fabrication.
Paramètre |
Méthode de calcul |
Objectif d'ingénierie principal |
|---|---|---|
USL (limite supérieure) |
Moyenne + (3 × écart type) |
Prévenir la fatigue de l'utilisateur et l'écrasement des terminaux |
Cible nominale |
Moyenne de référence Moyenne |
Performance standard idéale |
LSL (limite inférieure) |
Moyenne - (3 × écart type) |
Assurer le contact électrique et la rétention |
Phase 3 : Jauge R&R (Répétabilité et Reproductibilité)
Prouvez que votre équipement produit des données cohérentes avant de continuer. Les opérateurs doivent tester plusieurs pièces au cours de plusieurs essais. Vous devez prouver que le système de mesure lui-même ajoute une variance minimale. Verrouillez vos limites finales seulement après avoir atteint les scores R&R satisfaisants de la jauge.
Nettoyez toutes les pièces de l’échantillon pour éliminer les débris transitoires.
Conditionner les échantillons dans des environnements de température et d’humidité standard.
Exécutez des analyses de profilage de base à l’aide de luminaires flottants.
Calculez les écarts types historiques.
Définissez les valeurs USL et LSL préliminaires.
Menez une étude formelle R&R de Gauge auprès de trois opérateurs.
Verrouillez les paramètres limites dans le logiciel de test.
Les équipements de test internes conviennent mieux à la production en grand volume. Il permet une itération rapide du prototypage pour les équipes de conception. Il offre un contrôle strict de la propriété intellectuelle. Cependant, cette voie nécessite un investissement initial en CapEx. Vous devez également maintenir des protocoles d’étalonnage internes stricts chaque année.
Les services de laboratoire tiers conviennent à différents modèles commerciaux. Ils fonctionnent parfaitement pour les audits par lots peu fréquents. Ils fournissent une vérification indépendante des exigences de certification ISO. Ils excellent également dans l’analyse des défaillances ponctuelles. Les laboratoires proposent des données tierces objectives sans frais de maintenance matérielle.
Structurez soigneusement votre processus d’approvisionnement. Rédigez une demande de proposition (RFP) détaillée. Demandez des tests de démonstration physique en utilisant vos échantillons de connecteurs spécifiques. Évaluez la facilité avec laquelle le logiciel superpose des courbes complexes. Valider la convivialité de l’alignement de l’équipement avant d’émettre un bon de commande.
Fixer des limites appropriées est un processus profondément empirique. Cela ne repose jamais sur de simples conjectures. Cela nécessite une synthèse de la conformité aux normes et de l’analyse statistique. Les équipements de précision constituent la base de données fiables.
La conformité aux normes fournit une base de référence, mais les réalités des applications nécessitent des ajustements personnalisés.
Le traçage des données révèle bien mieux les anomalies de friction cachées que les valeurs de force maximales.
Le contrôle statistique des processus évite les rebuts inutiles et les pannes sur le terrain.
Prenez des mesures concrètes dès aujourd’hui pour améliorer votre contrôle qualité. Encouragez les évaluateurs à revoir immédiatement l’alignement actuel de leurs appareils. Vérifiez vos données historiques de courbe de force pour détecter les tendances cachées. Demandez une consultation technique ou un échantillon de test auprès d’un fabricant d’équipement réputé.
R : La norme EIA-364-13 impose généralement une vitesse de 25,4 mm/min (1 pouce par minute). La déviation modifie le coefficient de frottement cinétique. Des vitesses plus rapides créent souvent des pics de force artificiels. Des vitesses plus lentes ne parviennent pas à simuler avec précision la dynamique d’insertion humaine réelle.
R : Les cycles d’accouplement érodent les matériaux de placage mince comme l’or ou l’étain. Cette érosion expose les sous-plaques. Le coefficient de frottement change considérablement à mesure que les surfaces deviennent rugueuses. Les forces de retrait augmentent souvent ou deviennent irrégulières après 100 cycles en raison de cette dégradation mécanique.
R : Les UTM standard sont très polyvalents mais manquent souvent de capacités d'interconnexion spécialisées. Ils manquent généralement de luminaires flottants à alignement automatique. Ils ont également du mal à détecter rapidement les chutes de force, nécessaire pour les pièces de petit format. Les testeurs dédiés offrent une résolution plus élevée pour l’analyse des microfrictions.


