
schließen
Wählen Sie Ihre Website
Global
Soziale Medien

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 17.09.2026 Herkunft: Website


Die mechanische Zuverlässigkeit von Verbindungen bestimmt, ob ein größeres System funktioniert oder ausfällt. Willkürliche Kraftbegrenzungen führen zu massiven toten Winkeln für Fertigungsteams. Sie führen zu doppelten Risiken. Hohe Falschrückweisungsraten frustrieren die Mitarbeiter der Qualitätssicherung. Umgekehrt führen zu geringe Toleranzen zu vorzeitigen Feldausfällen. Diese Ausfälle sind oft auf Reibverschleiß und schlechte Steckverbindungen zurückzuführen.
Ingenieure benötigen objektive Daten, um korrekte Spezifikationen zu erstellen. In diesem Leitfaden wird erläutert, wie datengestützte Schwellenwerte erstellt werden. Wir werden internationale Teststandards und Anwendungsrealitäten untersuchen. Sie verstehen Kriterien zur Bewertung der Gerätegenauigkeit.
Durch die Optimierung dieser Prozesse wird die Reibung am Fließband verringert. Es stellt die Zufriedenheit der Endbenutzer sicher. Sie erfahren, wie Sie von allgemeinen Lieferantenrichtlinien zu maßgeschneiderten Prozesskontrollen übergehen. Wir zeigen Ihnen, wie Präzisionshardware die Produktionsergebnisse beeinflusst.
Effektive Testgrenzen müssen theoretische Industriestandards (z. B. EIA, ISO) mit anwendungsspezifischen Umweltrealitäten in Einklang bringen.
Die Genauigkeit von a Das Prüfprotokoll für die Einsteckkraft von Steckverbindern hängt stark von der Auflösung der Kraftmesszelle, der axialen Ausrichtung und kontrollierten Prüfgeschwindigkeiten ab.
Auswählen eines Ein Plug-in-Krafttester erfordert die Auswertung der Datenerfassungsraten und eine Software, die in der Lage ist, Kraft-Abstands-Kurven und nicht nur die Spitzenkraft darzustellen.
Statistische Prozesskontrolle (SPC) und empirische Probentests sind zwingend erforderlich, um praktikable obere und untere Spezifikationsgrenzen (USL/LSL) festzulegen.
Durch eine Fehlkalibrierung werden Unternehmensressourcen schnell aufgebraucht. Überdimensionierte Grenzwerte erzeugen übermäßigen Ausschuss. Sie führen zu unmittelbaren Produktionsengpässen. Qualitätssicherungsteams lehnen einwandfrei brauchbare Teile ab. Umgekehrt bergen unzureichend ausgelegte Grenzwerte schwerwiegende Feldrisiken. Sie verursachen zeitweiligen Signalverlust. Sie frustrieren Endbenutzer bei der Endmontage des Produkts.
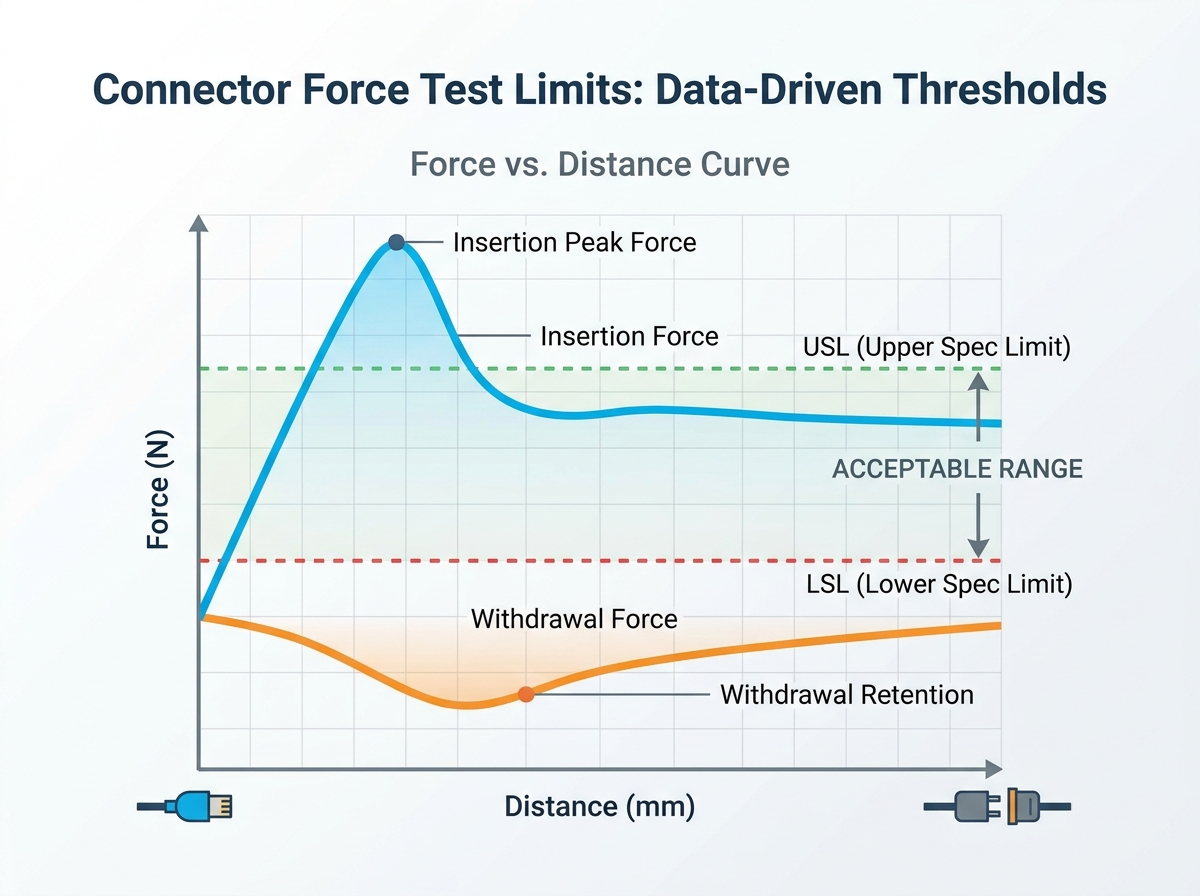
Die Einsteckkraft misst die maximale Kraft, die zum Zusammenfügen zweier Hälften erforderlich ist. Der Der Test zur Abzugskraft des Steckverbinders misst die Haltezuverlässigkeit. Diese Dynamik erfordert eine asymmetrische Grenzsetzung. Terminaldesigns geben diese spezifischen Kurven vor. Auch Beschichtungsmaterialien verändern die Reibungsdynamik stark. Sie können keine symmetrischen Grenzen für beide Richtungen verwenden.
Definieren Sie frühzeitig Ihre Erfolgskriterien. Möglicherweise validieren Sie ein neu gestaltetes Terminal. Möglicherweise führen Sie eine routinemäßige Batch-QA durch. Möglicherweise prüfen Sie einen externen Lieferanten. Ihre spezifischen Ziele bestimmen die erforderlichen Testparameter.
Basisgrenzwerte stammen häufig aus etablierten Rahmenwerken. Dokumente wie EIA-364-13 und ISO 20076 regeln grundlegende Verfahren. Sie standardisieren die Testgeschwindigkeit und Probenvorbereitung. Sie schreiben strenge Umweltbedingungen vor. Diese Frameworks bieten globalen Ingenieuren einen gemeinsamen Bezugspunkt.
Das Bestehen einer ISO-Norm ist jedoch selten eine Garantie für den Erfolg vor Ort. Wir nennen diese Diskrepanz die Compliance-Lücke. Bei realen Anwendungen herrschen raue physikalische Bedingungen. Blinde Paarungsszenarien bringen unangenehme Aspekte mit sich. Umgebungen mit starken Vibrationen erfordern eine stärkere Halterung. Durch die Wärmeausdehnung verschieben sich mechanische Toleranzen. Allgemeine Standards können diese Variablen nicht vorhersagen.
Sie müssen maßgeschneiderte Toleranzbänder festlegen. Verabschieden Sie sich von generischen Lieferantendatenblättern. Nutzen Sie historische Fehlerdaten als Grundlage für Ihre Entscheidungen. Fügen Sie sinnvolle Sicherheitsmargen basierend auf den Erträgen vor Ort hinzu. Dieser maßgeschneiderte Ansatz schafft eine robuste Testumgebung.
Die Testgeschwindigkeit verändert die aufgezeichneten Messungen drastisch. Die Geschwindigkeit hat direkten Einfluss auf den Reibungskoeffizienten. Schnelle Vorschubgeschwindigkeiten verzerren die Spitzenkraftwerte künstlich. Die kinetische Reibung unterscheidet sich grundlegend von der Haftreibung. Sie müssen Ihre mm/min-Raten strikt über alle Chargen hinweg standardisieren.
Die axiale Ausrichtung stellt ständige technische Herausforderungen dar. Beim Laden außerhalb der Achse wird die Datenintegrität sofort beeinträchtigt. Eine unsachgemäße Befestigung führt zu parasitärer Reibung im System. Dieser parasitäre Widerstand führt zu falsch hohen Messwerten. Genaue Daten erfordern eine perfekte Mittellinienausrichtung bei jedem Hub.
Durch Verschleiß werden die Komponenten mit der Zeit immer schlechter. Sie müssen die Degradationskurve in Ihre Grenzen einbeziehen. Die anfänglichen Paarungskräfte unterscheiden sich von späteren Zyklen. Die Grenzwerte müssen den ersten Paarungszyklus berücksichtigen. Abhängig von der Produktlebensdauer müssen sie auch den 500. Zyklus berücksichtigen. Vergoldung verschleißt anders als Zinn.
Die Auflösung unterscheidet adäquate Tester von hervorragenden Instrumenten. Standard-Spannungsprüfern fehlt eine spezielle Mikrogenauigkeit. Die Größe der Wägezelle muss perfekt zum erwarteten Kraftbereich passen. Durch diese Dimensionierung werden Fehlermargen unter 0,5 Prozent gehalten. Übergroße Wägezellen können subtile Reibungsspitzen nicht registrieren.
Datenerfassungsraten (DAQ) sind von enormer Bedeutung. Die Erfassung einer einzelnen Spitzenkraftzahl reicht nicht aus. Sie benötigen eine kontinuierliche, hochauflösende Kurve. Dieses Kraft-Distanz-Diagramm identifiziert vorübergehende Bindungsprobleme. Bei hohen DAQ-Raten werden vorübergehende Störungen beim Einrasten der Stifte erkannt.
Bewerten Sie die Rahmensteifigkeit vor der Anschaffung gründlich. Die Maschine muss einer Durchbiegung unter Last standhalten. Sie benötigen selbstausrichtende schwimmende Vorrichtungen. Sie verhindern auf natürliche Weise Winkelfehlstellungen. Ein starrer Rahmen stellt sicher, dass der Sensor nur den Stecker misst.
Software muss die statistische Prozesskontrolle nahtlos bewältigen. Es sollte Cpk für Produktionsläufe automatisch berechnen. Für den visuellen Vergleich muss die Software historische Kurven überlagern. Es sollte Compliance-Berichte direkt in die QMS-Systeme der Fabrik exportieren.
Feature-Kategorie |
Standard-UTM-Testmaschine |
Spezieller Verbindungstester |
|---|---|---|
Datendarstellung |
Grundlegende Spitzenkrafterfassung |
Kontinuierliche Kraft-Distanz-Abbildung |
Befestigung |
Feste starre Griffe |
Selbstausrichtende schwimmende Vorrichtungen |
Dimensionierung der Wägezellen |
Oft überdimensioniert (10kN+) |
Mikroskaliert für geringe Kräfte (50 N – 500 N) |
DAQ-Rate |
Niederfrequenz (50 Hz) |
Hochfrequenz (1000+ Hz) |
Das Festlegen von Testgrenzen erfordert eine methodische statistische Validierung. Sie können diese Zahlen nicht erraten. Wir empfehlen einen dreistufigen Ansatz zum Aufbau eines belastbaren Spezifikationsrahmens.
Phase 1: Basisprofilerstellung
Führen Sie zunächst eine statistisch signifikante Stichprobengröße durch. Testen Sie dreißig bis fünfzig Einheiten bekanntermaßen funktionierender Baugruppen. Diese Übung legt eine Basislinie für natürliche Prozessvariationen fest. Es zeigt Ihnen, wie sich Teile unter idealen Herstellungsbedingungen verhalten. Aus diesen Ausgangsdaten erstellen Sie eine Normalverteilungskurve.
Phase 2: Definition von USL und LSL
Wenden Sie einen Standardabweichungsmultiplikator auf Ihre Basisdaten an. Six Sigma-Praktiken empfehlen bestimmte mathematische Grenzen. Legen Sie die obere Spezifikationsgrenze fest, um einen ergonomischen Schwellenwert aufrechtzuerhalten. Legen Sie die untere Spezifikationsgrenze fest, um die Zuverlässigkeit der Aufbewahrung sicherzustellen. Die Lücke zwischen ihnen stellt Ihre Fertigungstoleranz dar.
Parameter |
Berechnungsmethode |
Primäres technisches Ziel |
|---|---|---|
USL (Obergrenze) |
Mittelwert + (3 × Standardabweichung) |
Vermeiden Sie Ermüdung des Benutzers und Quetschungen am Terminal |
Nominelles Ziel |
Baseline-Mittelwert |
Ideale Standardleistung |
LSL (Untergrenze) |
Mittelwert – (3 × Standardabweichung) |
Stellen Sie elektrischen Kontakt und Halt sicher |
Phase 3: R&R messen (Wiederholbarkeit und Reproduzierbarkeit)
Stellen Sie sicher, dass Ihre Ausrüstung konsistente Daten liefert, bevor Sie fortfahren. Bediener müssen mehrere Teile in mehreren Versuchen testen. Sie müssen nachweisen, dass das Messsystem selbst eine minimale Varianz hinzufügt. Legen Sie Ihre endgültigen Grenzen erst fest, nachdem Sie bestandene Gauge R&R-Werte erreicht haben.
Reinigen Sie alle Probenteile, um vorübergehende Rückstände zu entfernen.
Konditionieren Sie Proben in Umgebungen mit Standardtemperatur und Luftfeuchtigkeit.
Führen Sie Baseline-Profiling-Läufe mit schwebenden Vorrichtungen durch.
Legen Sie vorläufige USL- und LSL-Werte fest.
Führen Sie eine formelle Gauge R&R-Studie bei drei Betreibern durch.
Grenzwertparameter in der Prüfsoftware sperren.
Eigene Prüfgeräte eignen sich am besten für die Produktion großer Stückzahlen. Es ermöglicht Designteams eine schnelle Prototyping-Iteration. It offers strict intellectual property control. Dieser Weg erfordert jedoch Vorab-CapEx-Investitionen. Sie müssen außerdem jährlich strenge interne Kalibrierungsprotokolle einhalten.
Labordienstleistungen von Drittanbietern eignen sich für unterschiedliche Geschäftsmodelle. Sie eignen sich hervorragend für seltene Chargenprüfungen. Sie bieten eine unabhängige Überprüfung der ISO-Zertifizierungsanforderungen. They also excel at one-off failure analysis. Labore bieten objektive Daten von Drittanbietern ohne Hardware-Wartungsaufwand.
Structure your procurement process carefully. Write a detailed Request for Proposal (RFP). Fordern Sie physische Demotests mit Ihren spezifischen Steckverbindermustern an. Bewerten Sie, wie einfach die Software komplexe Kurven überlagert. Überprüfen Sie die Verwendbarkeit der Geräteausrichtung, bevor Sie eine Bestellung aufgeben.
Die Festlegung angemessener Grenzen ist ein zutiefst empirischer Prozess. It never relies on simple guesswork. Es erfordert eine Synthese aus Standardkonformität und statistischer Analyse. Präzisionsgeräte bilden die Grundlage für zuverlässige Daten.
Die Einhaltung von Standards stellt eine Grundlage dar, doch die Anwendungsrealitäten erfordern individuelle Anpassungen.
Die Datenaufzeichnung deckt versteckte Reibungsanomalien weitaus besser auf als Spitzenkraftzahlen.
Die statistische Prozesskontrolle verhindert unnötigen Ausschuss und Feldausfälle.
Ergreifen Sie noch heute umsetzbare Schritte, um Ihre Qualitätskontrolle zu verbessern. Ermutigen Sie die Gutachter, ihre aktuelle Vorrichtungsausrichtung sofort zu überprüfen. Überprüfen Sie Ihre historischen Kraftkurvendaten auf versteckte Trends. Fordern Sie eine technische Beratung oder einen Mustertest bei einem renommierten Gerätehersteller an.
A: Der EIA-364-13-Standard schreibt typischerweise eine Geschwindigkeit von 25,4 mm/min (1 Zoll pro Minute) vor. Eine Abweichung verändert den kinetischen Reibungskoeffizienten. Höhere Geschwindigkeiten erzeugen oft künstliche Kraftspitzen. Niedrigere Geschwindigkeiten können die Einführdynamik eines Menschen in der realen Welt nicht genau simulieren.
A: Durch Steckzyklen werden dünne Beschichtungsmaterialien wie Gold oder Zinn erodiert. This erosion exposes underplates. Der Reibungskoeffizient ändert sich drastisch, wenn Oberflächen aufrauen. Aufgrund dieser mechanischen Beeinträchtigung nehmen die Rückzugskräfte nach 100 Zyklen häufig zu oder werden unregelmäßig.
A: Standard-UTMs sind äußerst vielseitig, verfügen jedoch häufig nicht über spezielle Verbindungsfunktionen. In der Regel fehlen ihnen selbstausrichtende schwimmende Vorrichtungen. Sie haben auch Probleme mit der schnellen Kraftabfallerkennung, die für Teile mit kleinem Formfaktor erforderlich ist. Spezielle Tester bieten eine höhere Auflösung für die Mikroreibungsanalyse.


