
schließen
Wählen Sie Ihre Website
Global
Soziale Medien

Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 21.09.2026 Herkunft: Website


Routinetests dienen als Ihr primärer Schutz vor schwerwiegenden Compliance-Verstößen. Sie dürfen es niemals als einfache bürokratische Checkliste betrachten. Betrachten Sie diesen Prozess stattdessen als wesentlichen Schutz vor Produkthaftung und Ausschussware. Leider bleibt eine Messdrift in jedem Labor eine unvermeidliche Realität. Täglicher mechanischer Verschleiß, subtile Umweltveränderungen und ständige Sensorermüdung beeinträchtigen mit der Zeit stillschweigend Ihre Prüfausrüstung. Wenn diese subtilen Änderungen nicht überprüft werden, ruinieren sie Ihre Testdaten und gefährden die Produktsicherheit.
Dieser Artikel bietet ein klares, standardorientiertes Framework für Qualitätsmanager und Testingenieure. Wir zeigen Ihnen, wie Sie interne Verifizierungsprozesse genau auswerten. Außerdem erfahren Sie, wie Sie Drittanbieter souverän überprüfen. Letztendlich hängt Ihr Ruf von zuverlässigen Daten ab. Indem Sie diese Richtlinien befolgen, können Sie sicherstellen, dass Ihre Tests vollständig konform und hochpräzise bleiben.
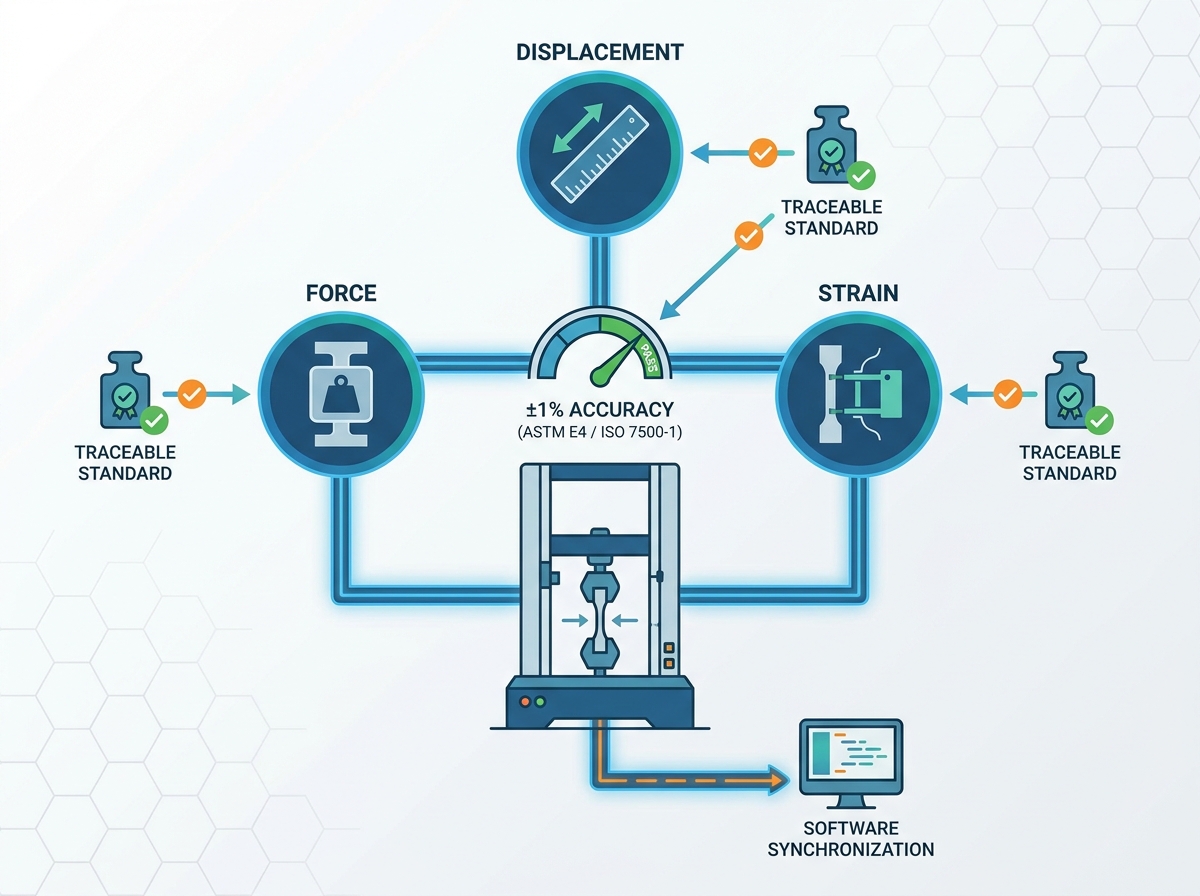
Umfassender Umfang: Für die echte Kalibrierung von Zugprüfmaschinen müssen Kraft-, Weg- und Dehnungsmesssysteme unabhängig überprüft werden.
Regulatorische Grundlinie: Die Einhaltung der Vorschriften hängt stark von der Einhaltung der in ASTM E4 oder ISO 7500-1 definierten Genauigkeitsschwellenwerte von ±1 % ab.
Strategische Häufigkeit: Die Kalibrierung sollte mindestens einmal im Jahr erfolgen, aber auch unmittelbar nach Geräteverlagerungen, größeren Reparaturen oder dem Austausch von Wägezellen.
Überprüfung der Anbieter: Drittanbieter müssen über eine ISO/IEC 17025-Akkreditierung mit einem spezifischen Umfang verfügen, der den genauen Betriebslastbereichen Ihres Labors entspricht.
Die Einhaltung gesetzlicher Vorschriften erfordert absolute Sicherheit hinsichtlich Ihrer Messdaten. Wenn ein Prüfer Ihr Labor betritt, achtet er sofort auf eine lückenlose Rückverfolgbarkeit. Diese Rückverfolgbarkeit verknüpft Ihre lokale Ausrüstung mit anerkannten nationalen Standards, wie z. B. NIST in den Vereinigten Staaten oder NPL im Vereinigten Königreich. Wenn Sie diese Kette unterbrechen, werden Ihre Testergebnisse sofort ungültig. Ihr Labor muss nachweisen, dass jede Messung aus einer verifizierten, standardisierten Quelle stammt.
Wir sehen oft, dass Labore unter den versteckten Kosten „stiller“ Messfehler leiden. Eine geringfügige Abweichung des Nullpunkts könnte auf dem Papier harmlos erscheinen. Bei großvolumigen Tests nimmt diese kleine Abweichung jedoch schnell zu. Es kann sein, dass Sie unwissentlich nicht konforme Materialien in die Lieferkette gelangen lassen. Umgekehrt könnten völlig optimale Chargen fehlschlagen. Beide Szenarien verursachen erhebliche finanzielle Schäden und untergraben das Vertrauen der Kunden.
Für eine echte Prüfungsbereitschaft ist weit mehr erforderlich, als nur ein statisches Zertifikat in einer Schublade abzulegen. Moderne Wirtschaftsprüfer prüfen die feinen Details. Sie untersuchen die spezifischen Datenpunkte, die während der Kalibrierung erfasst werden. Sie überprüfen, ob die Lastbereiche zu Ihrem täglichen Betrieb passen. Außerdem analysieren sie die vom Techniker erfassten berechneten Messunsicherheiten. Sie müssen diese Dokumente proaktiv verwalten, um strengen externen Überprüfungen standzuhalten.
Eine umfassende Überprüfung der Ausrüstung geht weit über das bloße Hoch- und Runterschieben der Traverse hinaus. Sie müssen mehrere unabhängige Systeme isolieren und testen, um vollständige Genauigkeit sicherzustellen.
Techniker können eine Wägezelle nicht einfach auf ihre absolute Maximalkapazität testen. Sie müssen eine Mehrpunktprüfung über den gesamten nutzbaren Bereich durchführen. Beispielsweise könnte eine 50-kN-Wägezelle bei 40 kN einwandfrei funktionieren, bei 2 kN jedoch erhebliche Abweichungen aufweisen. Mehrpunktprüfungen offenbaren diese versteckten Nichtlinearitäten. Darüber hinaus müssen Sie der Zero-Return-Verifizierung und Hystereseprüfungen Vorrang einräumen. Diese Tests stellen sicher, dass der Sensor nach dem Ablassen einer schweren Last genau auf Null zurückkehrt. Wahrhaftig bleiben Die Genauigkeit der Zugkraftmesszelle verhindert Compoundierungsfehler während zyklischer Testsequenzen.
Die physische Reisedistanz hat direkten Einfluss auf Ihre Materialergebnisse. Sie müssen die Traversenverschiebung genau überprüfen. Noch wichtiger ist, dass die Verdrängungsrate einer strengen Validierung bedarf. Viele moderne Polymere und Verbundwerkstoffe sind stark zeitabhängig. Bewegt sich die Traverse nur fünf Prozent zu schnell, weist das Material möglicherweise künstlich eine höhere Zugfestigkeit auf. Sie müssen Geschwindigkeitssteuerungen kalibrieren, um reproduzierbare Messwerte für die Zeit bis zum Ausfall zu gewährleisten.
Qualitätsmanager verwechseln häufig Maschinenkalibrierung und Extensometerkalibrierung. Es handelt sich um völlig getrennte Anforderungen. Der Kreuzkopf misst die allgemeine Verschiebung, aber das Extensometer misst die präzise lokale Belastung der Probe. Sie müssen Extensometer anhand spezieller Standards wie ASTM E83 oder ISO 9513 bewerten. Wenn Sie das Extensometer nicht unabhängig überprüfen, werden Ihre Berechnungen der Streckgrenze völlig ungültig.
Moderne Tests basieren auf komplexen Datenerfassungssystemen (DAQ). Sie müssen sicherstellen, dass das analoge Signal, das die Hardware verlässt, perfekt mit der digitalen Anzeige auf Ihrem Bildschirm übereinstimmt. Signallatenz oder fehlerhafte Analog-Digital-Umwandlung ruinieren Fast-Fracture-Daten. Techniker müssen bestätigen, dass die Software Lastabfälle sofort und ohne Pufferverzögerungen registriert.
Weltweit verlassen sich Labore auf zwei vorherrschende Standards, um die Testparameter vorzugeben. Wenn Sie die Nuancen zwischen diesen Dokumenten verstehen, stellen Sie sicher, dass Sie in Ihrer spezifischen Branche konform bleiben.
Die American Society for Testing and Materials hat ASTM E4 als endgültige Grundlage festgelegt. Es beschreibt ein primäres Akzeptanzkriterium, das eine zulässige Fehlermarge von ±1 % erfordert. Noch wichtiger ist, dass ASTM E4 eine Überprüfung innerhalb der tatsächlichen Betriebsumgebung erfordert. Sie können eine Maschine nicht in einem temperaturkontrollierten Messlabor kalibrieren und sie dann in eine feuchte Fabrikhalle bringen. Die Umgebungsbedingungen wirken sich direkt auf das Verhalten des Sensors aus.
Die Internationale Organisation für Normung verwendet ein abgestuftes Klassifizierungssystem. ISO 7500-1 kategorisiert Geräte in die Klassen 0,5, 1, 2 oder 3. Klasse 0,5 steht für höchste Präzision und ist normalerweise der Luft- und Raumfahrt oder der fortgeschrittenen Forschung vorbehalten. Klasse 1 entspricht eng der Ein-Prozent-Regel von ASTM E4. Die zertifizierte Klasse einer Maschine bestimmt ihre zulässigen Anwendungen. Wenn ein Kunde Tests der Klasse 0,5 benötigt, garantiert der Einsatz einer Maschine der Klasse 1 ein sofortiges Scheitern der Prüfung.
Vergleich globaler Verifizierungsstandards
Funktionsfokus |
ASTM E4 |
ISO 7500-1 |
|---|---|---|
Primäre Fehlerspanne |
Standardmäßig ±1 % zulässiger Fehler |
Gestuft (Klasse 0,5 bis Klasse 3) |
Umweltregel |
Muss am endgültigen Standort überprüft werden |
Hält strenge Klassentemperaturgrenzen ein |
Globale Akzeptanz |
Vorherrschend in Nordamerika |
Standardisiert in ganz Europa und Asien |
Wir raten Laborleitern, ihren Standard strategisch auszuwählen. Basieren Sie Ihre Entscheidung auf dem geografischen Standort, den Kernkundenanforderungen und den Zielexportmärkten. Nordamerikanische Lieferanten verwenden im Allgemeinen standardmäßig ASTM E4. Wenn Sie umgekehrt Automobilkomponenten nach Europa exportieren, verhindert die Einführung der ISO 7500-1 grenzüberschreitende Compliance-Streitigkeiten.
Die Festlegung eines starren Wartungszeitplans ist von entscheidender Bedeutung. Kalenderdaten allein garantieren jedoch keine kontinuierliche Messintegrität.
Der Branchenkonsens legt einen 12-monatigen Basiswert für die regelmäßige Bewertung fest. Sie müssen diesen jährlichen Zeitplan als das absolute Minimum für die Einhaltung betrachten. Die Aufsichtsbehörden betrachten im Allgemeinen alle Zeiträume, die über 12 Monate hinausgehen, mit äußerstem Misstrauen. Eine konsistente Jahresplanung bildet das Rückgrat eines zuverlässigen Qualitätsmanagementsystems.
Die Realität der Umsetzung erfordert oft einen aggressiveren Zeitplan. Nach bestimmten betrieblichen Auslösern müssen Sie eine sofortige Neukalibrierung einleiten. Diese plötzlichen Ereignisse gefährden sofort die innere Ausrichtung.
Nach einem Umzug: Beim Verschieben einer Maschine durch eine Anlage kommt es leicht zu einer Fehlausrichtung empfindlicher Traversenkomponenten.
Mechanisches Trauma: Ein plötzlicher Stromstoß oder ein katastrophaler Probenausfall (Stoßbelastung) können Sensor-Dehnmessstreifen dauerhaft verformen.
Hardware-Updates: Durch die Aktualisierung der Software oder den Austausch von DAQ-Hardware wird die verifizierte Datenkette unterbrochen und eine sofortige Überprüfung erforderlich.
Zwischen den jährlichen Besuchen kann man einer Maschine nicht 364 Tage lang blind vertrauen. Wir empfehlen dringend die Implementierung interner Zwischenverifizierungsroutinen. Bediener sollten tägliche oder wöchentliche Stichprobenkontrollen durchführen. Verwenden Sie für diese Prüfungen streng kontrollierte, rückverfolgbare Prüfringe oder Totgewichte. Alternativ können Sie interne Shunt-Kalibrierungsfunktionen nutzen. Das Erkennen einer mechanischen Abweichung in Woche drei verhindert einen massiven Produktrückruf in Woche vierzig. Diese Wachsamkeit ist für eine umfassende Umsetzung unerlässlich Krafttester-Verifizierung.
Die Auslagerung Ihrer Gerätezertifizierung erfordert eine intensive Prüfung. Nicht alle Dienstanbieter verfügen über die erforderlichen Qualifikationen zur Validierung Ihres spezifischen Testaufbaus.
Viele Manager tappen in eine gemeinsame Falle. Sie beauftragen einen Anbieter mit allgemeiner ISO 17025-Akkreditierung, vorausgesetzt, dass alle Parameter abgedeckt sind. Sie müssen den genauen akkreditierten Geltungsbereich überprüfen. Ein Anbieter verfügt möglicherweise über eine Akkreditierung zur Kalibrierung von bis zu 10 kN. Wenn Ihr Labor schweren Stahl routinemäßig mit 50 kN testet, hat das Zertifikat für Ihre Einrichtung keine regulatorische Bedeutung. Fordern Sie immer einen Leistungsnachweis, bevor Sie einen Servicevertrag unterzeichnen.
Das Verhalten der Wägezelle unterscheidet sich geringfügig je nach Richtung der ausgeübten Kraft. Sie müssen sicherstellen, dass der Verkäufer die Maschine im tatsächlichen Betriebsmodus beurteilt. Wenn Sie ausschließlich Materialien auseinanderziehen, muss der Techniker die Ausrüstung im Spannungsmodus kalibrieren. Die Genehmigung eines Nur-Komprimierungs-Zertifikats für einen spannungsorientierten Arbeitsablauf führt zu einer massiven Compliance-Lücke.
Ein konformes Zertifikat dient Ihnen als letzter Schutz bei einem Rechtsstreit. Wenn Sie Ihren nächsten Termin planen Stellen Sie bei der Kalibrierung der Zugprüfmaschine sicher, dass die endgültige Dokumentation bestimmte Elemente enthält:
„As Found“-Daten: Dies zeigt die Leistung der Maschine vor etwaigen Anpassungen. Es beweist, dass Ihre vorherigen Tests gültig waren.
„Wie links“-Daten: Dies bestätigt, dass die Maschine nach den Einstellungen durch den Techniker einwandfrei funktioniert.
Umgebungsbedingungen: Das Zertifikat muss die genaue Temperatur und Luftfeuchtigkeit während der Prüfung angeben.
Berechnete Unsicherheit: Das Dokument muss die mathematische Fehlerspanne für die Messungen quantifizieren.
Sie müssen logistische Risiken sorgfältig abwägen. Es wird dringend empfohlen, dass Techniker die Geräte vor Ort kalibrieren. Es erfasst die tatsächlichen Umgebungsvariablen Ihrer Fabrikhalle. Der Versand einer Wägezelle an ein primäres Messlabor liefert makellose Ergebnisse, der Versand birgt jedoch erhebliche Risiken. Wenn ein Kurier das Paket auf dem Rückweg fallen lässt, wird die teure Bescheinigung, die Sie gerade erworben haben, sofort ungültig.
Nach wie vor ist eine streng kalibrierte Universalprüfmaschine die einzige Möglichkeit, vertretbare Materialdaten zu gewährleisten. Das Ignorieren subtiler mechanischer Abweichungen führt letztendlich zu katastrophalen Produktausfällen und schwerwiegenden finanziellen Einbußen. Qualitätsmanager müssen die kontinuierliche Überprüfung als einen wichtigen betrieblichen Aktivposten und nicht als lästigen jährlichen Aufwand betrachten. Die Aufrechterhaltung einer strikten Rückverfolgbarkeit schützt den Ruf Ihres Labors.
Ihr unmittelbarer nächster Schritt ist klar. Holen Sie noch heute Ihre aktuellsten Zeugnisse aus dem Aktenschrank. Überprüfen Sie sie sorgfältig auf „As Found“-Datenlücken. Fordern Sie außerdem von Ihrem Dienstleister einen aktualisierten Akkreditierungsumfang an. Stellen Sie sicher, dass die zertifizierten Produktreihen perfekt zu Ihrem täglichen Betrieb passen, bevor Sie den nächsten Wartungszyklus genehmigen.
A: Ja, Sie können es intern durchführen. Ihr Labor muss über streng kontrollierte, NIST-rückverfolgbare Prüfringe oder Totgewichte verfügen. Sie müssen außerdem ein anerkanntes Qualitätsmanagementsystem strikt befolgen. Im Allgemeinen werden jedoch Drittanbieter von ISO 17025 bevorzugt. Die unabhängige Überprüfung bietet eine hervorragende externe Glaubwürdigkeit und neutralisiert Interessenkonflikte bei Prüfungen.
A: Neue Griffe führen zu unterschiedlichen Massen und verändern die Strukturdynamik. Diese Änderungen verschieben die physische Ausrichtung und führen häufig zu außermittigen Belastungsszenarien. Solche Variablen wirken sich direkt auf das anfängliche Taragewicht aus. Daher müssen Sie sofort eine Nullprüfung durchführen. Wir empfehlen häufig eine teilweise Neukalibrierung, um nach dem Austausch schwerer Vorrichtungen die vollständige Genauigkeit sicherzustellen.
A: Die Überprüfung bestätigt, dass die Maschine innerhalb der angegebenen Toleranzen arbeitet, und dient als Bestanden-oder-Schlecht-Gesundheitsprüfung. Die Kalibrierung ist ein invasiverer Prozess. Dabei handelt es sich um tatsächliche Messungen und anschließende physische oder Software-Anpassungen. Techniker richten die Leistung der Maschine aktiv direkt an einem bekannten Standard aus. Sie überprüfen, um Fehler zu erkennen, kalibrieren jedoch, um sie zu korrigieren.


