
fermer
Choisissez votre site
Mondial
Réseaux sociaux

Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-21 Origine : Site


Les tests de routine constituent votre principale défense contre les manquements graves en matière de conformité. Vous ne devez jamais le considérer comme une simple liste de contrôle bureaucratique. Considérez plutôt ce processus comme une protection essentielle contre la responsabilité du fait des produits et les lots de matériaux rejetés. Malheureusement, la dérive des mesures reste une réalité inévitable dans tout laboratoire. L'usure mécanique quotidienne, les changements environnementaux subtils et la fatigue continue des capteurs dégradent silencieusement votre équipement de test au fil du temps. Si rien n’est fait, ces changements subtils ruinent vos données de test et compromettent la sécurité des produits.
Cet article propose un cadre clair et aligné sur les normes, conçu pour les responsables qualité et les ingénieurs de test. Nous vous montrerons comment évaluer avec précision les processus de vérification interne. Vous apprendrez également à évaluer les fournisseurs tiers en toute confiance. En fin de compte, votre réputation dépend de données fiables. En suivant ces directives, vous pouvez garantir que vos tests restent entièrement conformes et hautement précis.
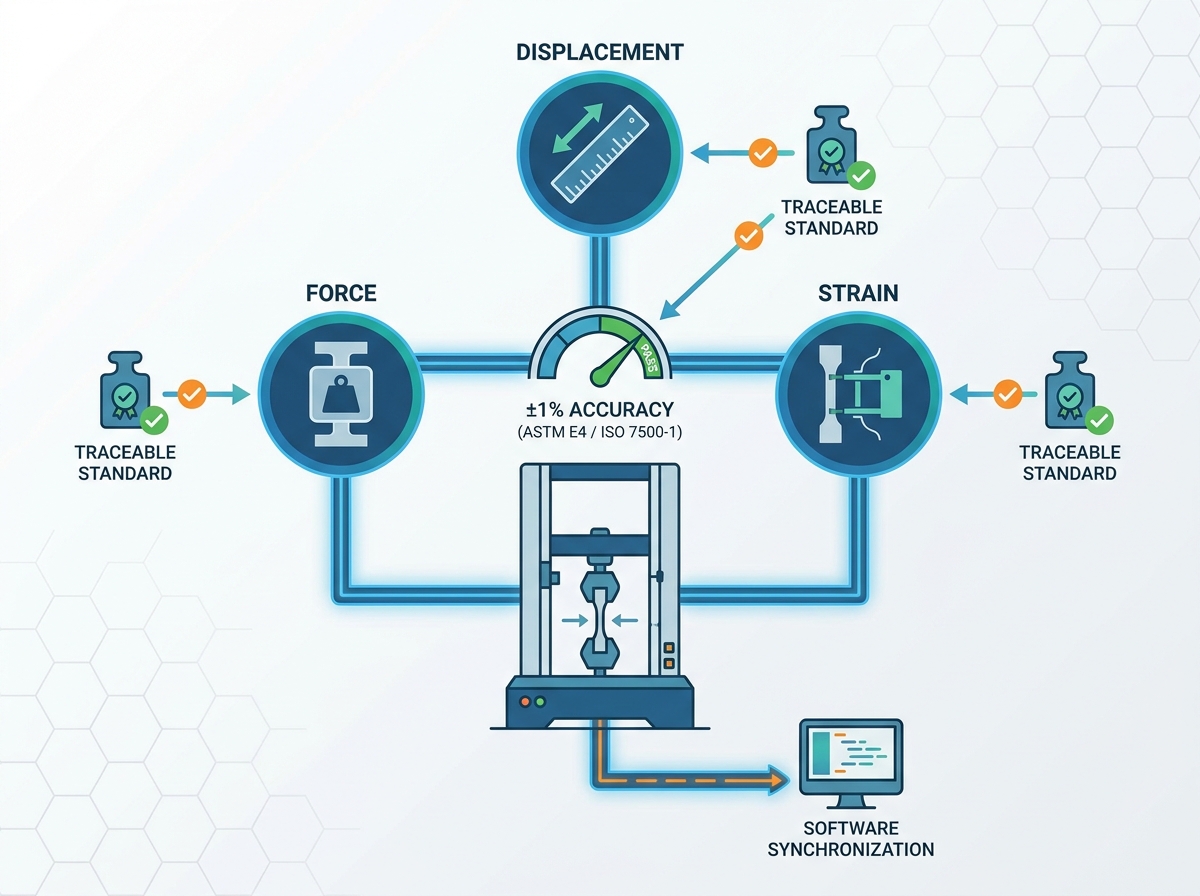
Portée complète : le véritable étalonnage des machines d'essai de traction nécessite une vérification indépendante des systèmes de mesure de force, de déplacement et de déformation.
Base réglementaire : la conformité repose en grande partie sur le respect des seuils de précision de ± 1 % définis par ASTM E4 ou ISO 7500-1.
Fréquence stratégique : l'étalonnage doit avoir lieu au minimum une fois par an, mais également immédiatement après le déplacement de l'équipement, des réparations majeures ou un échange de cellules de pesée.
Vérification des fournisseurs : les fournisseurs tiers doivent détenir une accréditation ISO/IEC 17025 avec une portée spécifique correspondant aux plages de charge opérationnelle exactes de votre laboratoire.
La conformité réglementaire nécessite une certitude absolue concernant vos données de mesure. Lorsqu’un auditeur entre dans votre laboratoire, il recherche immédiatement une chaîne de traçabilité ininterrompue. Cette traçabilité relie votre équipement local aux normes nationales reconnues, telles que le NIST aux États-Unis ou le NPL au Royaume-Uni. Briser cette chaîne invalide instantanément les résultats de vos tests. Votre laboratoire doit prouver que chaque mesure provient d’une source vérifiée et standardisée.
Nous voyons souvent les laboratoires souffrir des coûts cachés liés aux erreurs de mesure « silencieuses ». Une légère dérive du solde nul peut sembler inoffensive sur le papier. Cependant, ce petit écart s’aggrave rapidement lors de tests à grand volume. Vous pourriez, sans le savoir, introduire des matériaux non conformes dans la chaîne d'approvisionnement. À l’inverse, vous pourriez échouer avec des lots parfaitement optimaux. Les deux scénarios infligent de graves dommages financiers et érodent la confiance des clients.
Une véritable préparation à l’audit exige bien plus que simplement classer un certificat statique dans un tiroir. Les auditeurs modernes examinent les moindres détails. Ils examinent les points de données spécifiques pris lors de l’étalonnage. Ils vérifient que les plages de charge correspondent à vos opérations quotidiennes. Ils analysent également les incertitudes de mesure calculées enregistrées par le technicien. Vous devez gérer ces documents de manière proactive pour survivre à des examens externes rigoureux.
Un examen complet de l'équipement va bien au-delà de la simple poussée de la traverse de haut en bas. Vous devez isoler et tester plusieurs systèmes indépendants pour garantir une précision totale.
Les techniciens ne peuvent pas simplement tester une cellule de pesée à sa capacité maximale absolue. Ils doivent effectuer une vérification multipoint sur toute la plage utilisable. Par exemple, une cellule de pesée de 50 kN peut fonctionner parfaitement à 40 kN mais présenter un écart significatif à 2 kN. Les contrôles multipoints révèlent ces non-linéarités cachées. De plus, vous devez donner la priorité aux vérifications sans retour et aux contrôles d’hystérésis. Ces tests garantissent que le capteur revient exactement à zéro après avoir relâché une lourde charge. Maintenir vrai La précision de la cellule de charge de traction évite les erreurs de composition pendant les séquences de tests cycliques.
La distance physique de déplacement influence directement vos résultats matériels. Vous devez vérifier rigoureusement le déplacement de la traverse. Plus important encore, le taux de déplacement nécessite une validation stricte. De nombreux polymères et composites modernes dépendent fortement du temps. Si la traverse se déplace seulement cinq pour cent trop vite, le matériau peut afficher artificiellement une résistance à la traction plus élevée. Vous devez calibrer les contrôles de vitesse pour garantir des mesures de temps de défaillance reproductibles.
Les responsables qualité confondent souvent étalonnage de machine et étalonnage d’extensomètre. Ce sont des exigences entièrement distinctes. La traverse mesure le déplacement général, mais l'extensomètre mesure la contrainte locale précise sur l'échantillon. Vous devez évaluer les extensomètres par rapport à des normes dédiées telles que ASTM E83 ou ISO 9513. Ne pas vérifier l'extensomètre de manière indépendante rend vos calculs de limite d'élasticité complètement invalides.
Les tests modernes reposent sur des systèmes complexes d'acquisition de données (DAQ). Vous devez vérifier que le signal analogique sortant du matériel correspond parfaitement à l'affichage numérique sur votre écran. La latence du signal ou une conversion analogique-numérique défectueuse ruine les données de fracture rapide. Les techniciens doivent confirmer que la charge des registres logiciels diminue instantanément sans délais de mise en mémoire tampon.
Les laboratoires du monde entier s'appuient sur deux normes prédominantes pour dicter les paramètres de test. Comprendre les nuances entre ces documents garantit que vous restez conforme dans votre secteur spécifique.
L'American Society for Testing and Materials a établi la norme ASTM E4 comme référence définitive. Il décrit un critère d'acceptation principal exigeant une marge d'erreur admissible de ± 1 %. Plus important encore, ASTM E4 exige une vérification dans l'environnement d'exploitation réel. Vous ne pouvez pas étalonner une machine dans un laboratoire de métrologie à température contrôlée, puis la déplacer dans une usine humide. Les conditions environnementales ont un impact direct sur le comportement du capteur.
L'Organisation internationale de normalisation utilise un système de classification à plusieurs niveaux. La norme ISO 7500-1 classe les équipements en classes 0,5, 1, 2 ou 3. La classe 0,5 représente la plus haute précision, généralement réservée à l'aérospatiale ou à la recherche avancée. La classe 1 s'aligne étroitement sur la règle du 1 % de l'ASTM E4. La classe certifiée d'une machine dicte ses applications autorisées. Si un client nécessite des tests de classe 0,5, le déploiement d'une machine de classe 1 garantit un échec immédiat de l'audit.
Comparaison des normes mondiales de vérification
Focus sur les fonctionnalités |
ASTM E4 |
OIN 7500-1 |
|---|---|---|
Marge d'erreur principale |
Erreur admissible standard ± 1 % |
À plusieurs niveaux (classe 0,5 à classe 3) |
Règle environnementale |
Doit vérifier à l'emplacement final |
Suit des limites de température strictes de classe |
Adoption mondiale |
Prédominant en Amérique du Nord |
Standardisé en Europe et en Asie |
Nous conseillons aux responsables de laboratoire de choisir leur étalon de manière stratégique. Basez votre décision sur l’emplacement géographique, les principales exigences des clients et les marchés d’exportation cibles. Les fournisseurs nord-américains utilisent généralement par défaut la norme ASTM E4. À l’inverse, si vous exportez des composants automobiles vers l’Europe, l’adoption de la norme ISO 7500-1 évite les litiges de conformité transfrontaliers.
L’établissement d’un calendrier de maintenance rigide est essentiel. Cependant, les dates du calendrier ne garantissent pas à elles seules l’intégrité continue des mesures.
Le consensus de l'industrie établit une base de référence de 12 mois pour une évaluation périodique. Vous devez considérer ce calendrier annuel comme le strict minimum de conformité. Les régulateurs considèrent généralement tout intervalle dépassant 12 mois avec une extrême suspicion. Une planification annuelle cohérente constitue l’épine dorsale d’un système de gestion de la qualité fiable.
Les réalités de mise en œuvre dictent souvent un calendrier plus agressif. Vous devez lancer un recalibrage immédiat suite à des déclencheurs opérationnels spécifiques. Ces événements soudains compromettent instantanément l’alignement interne.
Après le déménagement : le déplacement d'une machine à travers une installation entraîne facilement un mauvais alignement des composants sensibles de la traverse.
Traumatisme mécanique : une surtension soudaine ou une défaillance catastrophique de l'échantillon (charge de choc) peut déformer de manière permanente les jauges de contrainte des capteurs.
Mises à jour matérielles : la mise à niveau du logiciel ou le remplacement du matériel DAQ interrompt la chaîne de données vérifiées, exigeant un examen immédiat.
Vous ne pouvez pas faire aveuglément confiance à une machine pendant 364 jours entre deux visites annuelles. Nous recommandons fortement de mettre en œuvre des routines de vérification intérimaire internes. Les opérateurs doivent effectuer des contrôles ponctuels quotidiens ou hebdomadaires. Utilisez des anneaux d’essai ou des poids morts hautement contrôlés et traçables pour ces contrôles. Vous pouvez également utiliser les fonctionnalités d’étalonnage de shunt internes. Détecter une dérive mécanique au cours de la troisième semaine évite un rappel massif de produits au cours de la quarante semaine. Cette vigilance est essentielle pour une vérification du testeur de force.
L'externalisation de la certification de vos équipements nécessite un examen minutieux. Tous les fournisseurs de services ne possèdent pas les informations d'identification nécessaires pour valider votre configuration de test spécifique.
De nombreux managers tombent dans un piège commun. Ils embauchent un fournisseur détenant une accréditation générique ISO 17025, en supposant que tous les paramètres sont couverts. Vous devez revoir leur portée exacte accréditée. Un fournisseur peut détenir une accréditation pour calibrer jusqu'à 10 kN. Si votre laboratoire teste régulièrement l'acier lourd à 50 kN, son certificat n'a aucun poids réglementaire pour votre installation. Exigez toujours une preuve de portée avant de signer un contrat de service.
Le comportement de la cellule de pesée diffère légèrement selon la direction de la force appliquée. Vous devez vous assurer que le fournisseur évalue la machine dans son mode de fonctionnement réel. Si vous démontez exclusivement des matériaux, le technicien doit calibrer l'équipement en mode tension. L'approbation d'un certificat de compression uniquement pour un flux de travail axé sur la tension crée un énorme écart de conformité.
Un certificat conforme sert de dernier bouclier lors d’un litige juridique. Lorsque vous planifiez votre prochain étalonnage de la machine d'essai de traction , assurez-vous que la documentation finale comprend des éléments spécifiques :
Données « Telles que trouvées » : elles montrent les performances de la machine avant tout réglage. Cela prouve que vos tests antérieurs étaient valides.
Données 'Comme à gauche' : Cela confirme que la machine fonctionne parfaitement après les réglages du technicien.
Conditions environnementales : Le certificat doit indiquer la température et l’humidité exactes lors des tests.
Incertitude calculée : Le document doit quantifier la marge d'erreur mathématique des mesures.
Vous devez peser soigneusement les risques logistiques. Il est fortement préférable de demander à des techniciens de calibrer l'équipement sur place. Il capture les véritables variables environnementales de votre usine. L'envoi d'une cellule de pesée à un laboratoire de métrologie primaire donne des résultats impeccables, mais l'expédition présente de graves risques. Un coursier déposant le colis lors de son voyage de retour invalide instantanément la coûteuse certification que vous venez d'acheter.
Une machine d’essai universelle rigoureusement calibrée reste le seul moyen de garantir des données de matériaux défendables. Ignorer une dérive mécanique subtile conduit finalement à des défaillances de produits désastreuses et à de lourdes pénalités financières. Les responsables qualité doivent considérer la vérification continue comme un atout opérationnel vital, plutôt que comme une dépense annuelle ennuyeuse. Maintenir une traçabilité stricte protège la réputation de votre laboratoire.
Votre prochaine étape immédiate est claire. Sortez dès aujourd’hui vos certificats les plus récents du classeur. Vérifiez-les méticuleusement pour déceler les lacunes dans les données « Telles que trouvées ». De plus, exigez une portée d’accréditation mise à jour de votre fournisseur de services. Confirmez que leurs gammes certifiées correspondent parfaitement à vos opérations quotidiennes avant d'autoriser le prochain cycle de service.
R : Oui, vous pouvez l’effectuer en interne. Votre laboratoire doit maintenir des anneaux d'essai ou des poids morts hautement contrôlés et traçables par le NIST. Vous devez également suivre strictement un système de gestion de la qualité reconnu. Cependant, les fournisseurs tiers ISO 17025 sont généralement préférés. La vérification indépendante offre une crédibilité externe supérieure et neutralise les problèmes de conflit d’intérêts lors des audits.
R : Les nouvelles poignées introduisent des masses différentes et modifient la dynamique structurelle. Ces changements modifient l'alignement physique et créent fréquemment des scénarios de chargement décentrés. Ces variables affectent directement la tare initiale. Par conséquent, vous devez effectuer un contrôle zéro immédiat. Nous recommandons souvent un recalibrage partiel pour garantir une précision totale après avoir remplacé des appareils lourds.
R : La vérification confirme que la machine fonctionne dans les tolérances spécifiées, agissant comme un contrôle de santé de réussite ou d'échec. L'étalonnage est un processus plus invasif. Cela implique des mesures réelles et des ajustements physiques ou logiciels ultérieurs. Les techniciens alignent activement le rendement de la machine directement par rapport à une norme connue. Vous vérifiez pour détecter les erreurs, mais calibrez pour les corriger.


