
cerca
Elija su sitio
Global
Redes Sociales

Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-21 Origen: Sitio


Las pruebas de rutina actúan como su principal defensa contra fallas graves de cumplimiento. Nunca debes tratarlo como una simple lista de verificación burocrática. En su lugar, considere este proceso como una protección esencial contra la responsabilidad del producto y los lotes de material rechazados. Desafortunadamente, la desviación de las mediciones sigue siendo una realidad inevitable en cualquier entorno de laboratorio. El desgaste mecánico diario, los cambios ambientales sutiles y la fatiga continua del sensor degradan silenciosamente su equipo de prueba con el tiempo. Si no se controlan, estos cambios sutiles arruinan los datos de sus pruebas y comprometen la seguridad del producto.
Este artículo ofrece un marco claro y alineado con los estándares diseñado para gerentes de calidad e ingenieros de pruebas. Le mostraremos cómo evaluar los procesos de verificación interna con precisión. También aprenderá cómo examinar con confianza a proveedores externos. En última instancia, su reputación depende de datos fiables. Si sigue estas pautas, puede asegurarse de que sus pruebas sigan siendo totalmente conformes y altamente precisas.
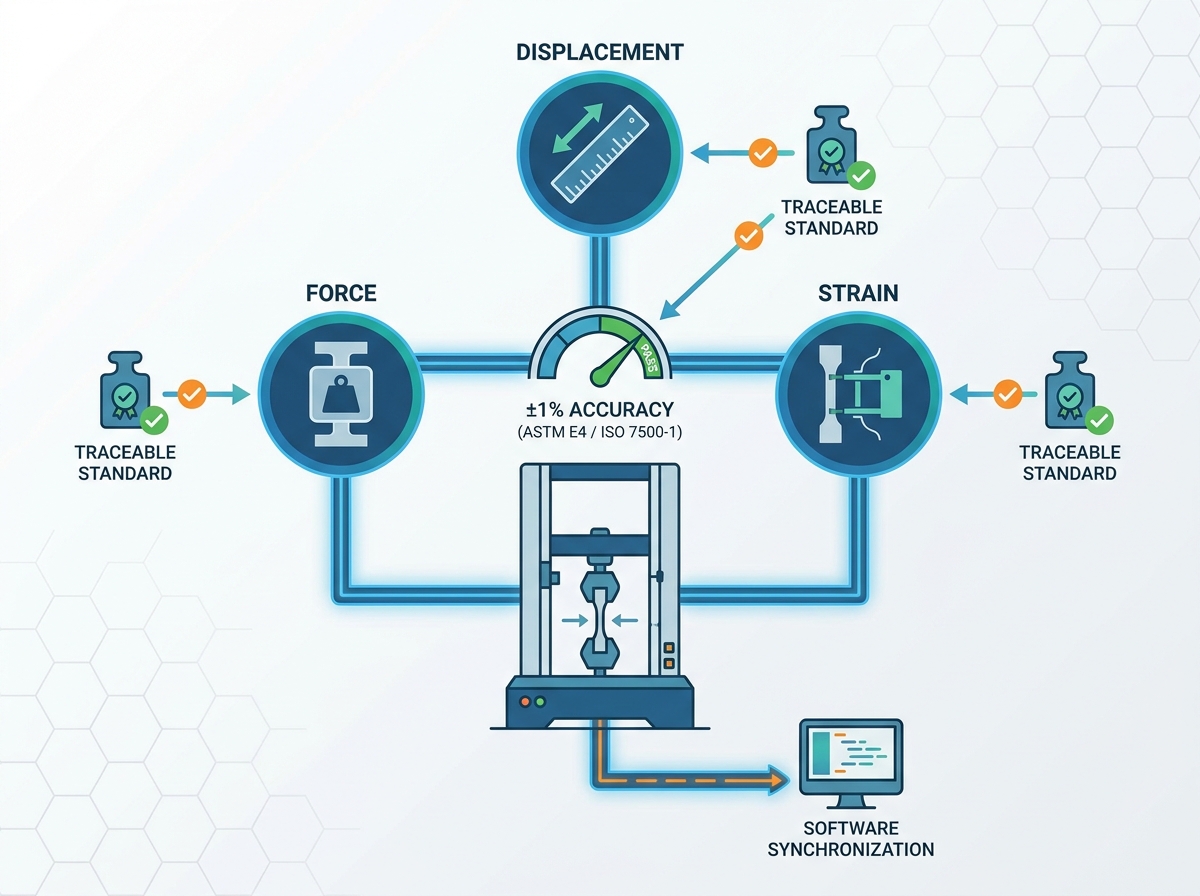
Alcance integral: La verdadera calibración de la máquina de ensayo de tracción requiere verificar los sistemas de medición de fuerza, desplazamiento y deformación de forma independiente.
Base regulatoria: El cumplimiento depende en gran medida del cumplimiento de los umbrales de precisión de ±1% definidos por ASTM E4 o ISO 7500-1.
Frecuencia estratégica: la calibración debe realizarse anualmente como mínimo, pero también inmediatamente después de la reubicación del equipo, reparaciones importantes o cambios de celdas de carga.
Investigación de proveedores: los proveedores externos deben contar con la acreditación ISO/IEC 17025 con un alcance específico que coincida con los rangos de carga operativa exactos de su laboratorio.
El cumplimiento normativo requiere absoluta certeza con respecto a sus datos de medición. Cuando un auditor entra en su laboratorio, inmediatamente busca una cadena ininterrumpida de trazabilidad. Esta trazabilidad vincula su equipo local con estándares nacionales reconocidos, como NIST en los Estados Unidos o NPL en el Reino Unido. Romper esta cadena invalida instantáneamente los resultados de su prueba. Su laboratorio debe demostrar que cada medición proviene de una fuente estandarizada y verificada.
A menudo vemos que los laboratorios sufren los costos ocultos de los errores de medición 'silenciosos'. Una pequeña desviación del saldo cero podría parecer inofensiva sobre el papel. Sin embargo, esta pequeña desviación se agrava rápidamente durante las pruebas de gran volumen. Es posible que, sin saberlo, pase materiales no conformes a la cadena de suministro. Por el contrario, podría fallar en lotes perfectamente óptimos. Ambos escenarios causan graves daños financieros y erosionan la confianza de los clientes.
La verdadera preparación para la auditoría exige mucho más que guardar un certificado estático en un cajón. Los auditores modernos examinan los pequeños detalles. Examinan los puntos de datos específicos tomados durante la calibración. Verifican que los rangos de carga coincidan con sus operaciones diarias. También analizan las incertidumbres de medición calculadas y registradas por el técnico. Debe gestionar estos documentos de forma proactiva para sobrevivir a rigurosas revisiones externas.
Una revisión integral del equipo va mucho más allá de simplemente empujar la cruceta hacia arriba y hacia abajo. Debe aislar y probar varios sistemas independientes para garantizar una precisión total.
Los técnicos no pueden simplemente probar una celda de carga en su capacidad máxima absoluta. Deben realizar una verificación multipunto en todo el rango utilizable. Por ejemplo, una celda de carga de 50 kN podría funcionar perfectamente a 40 kN pero mostrar una desviación significativa a 2 kN. Los controles multipunto revelan estas no linealidades ocultas. Además, debe priorizar la verificación de retorno cero y las comprobaciones de histéresis. Estas pruebas garantizan que el sensor vuelva exactamente a cero después de liberar una carga pesada. manteniendo verdadero La precisión de la celda de carga de tracción evita errores compuestos durante secuencias de pruebas cíclicas.
La distancia física recorrida influye directamente en sus resultados materiales. Debe verificar rigurosamente el desplazamiento de la cruceta. Más importante aún, la tasa de desplazamiento requiere una validación estricta. Muchos polímeros y compuestos modernos dependen en gran medida del tiempo. Si la cruceta se mueve sólo un cinco por ciento más rápido, el material podría mostrar artificialmente una mayor resistencia a la tracción. Debe calibrar los controles de velocidad para garantizar métricas reproducibles del tiempo hasta la falla.
Los gerentes de calidad frecuentemente confunden la calibración de máquinas y la calibración de extensómetros. Son requisitos completamente separados. La cruceta mide el desplazamiento general, pero el extensómetro mide la tensión local precisa en la muestra. Debe evaluar los extensómetros según estándares específicos como ASTM E83 o ISO 9513. Si no verifica el extensómetro de forma independiente, sus cálculos de límite elástico serán completamente inválidos.
Las pruebas modernas se basan en complejos sistemas de adquisición de datos (DAQ). Debe verificar que la señal analógica que deja el hardware coincida perfectamente con la lectura digital en su pantalla. La latencia de la señal o una conversión defectuosa de analógico a digital arruinan los datos que se fracturan rápidamente. Los técnicos deben confirmar que el software registra las caídas de carga instantáneamente sin demoras en el almacenamiento en búfer.
Los laboratorios de todo el mundo dependen de dos estándares predominantes para dictar los parámetros de prueba. Comprender los matices entre estos documentos garantiza que seguirá cumpliendo con las normas de su industria específica.
La Sociedad Estadounidense de Pruebas y Materiales estableció la norma ASTM E4 como base definitiva. Describe un criterio de aceptación principal que exige un margen de error permitido de ±1%. Más importante aún, ASTM E4 requiere verificación dentro del entorno operativo real. No se puede calibrar una máquina en un laboratorio de metrología con temperatura controlada y luego trasladarla al piso húmedo de una fábrica. Las condiciones ambientales impactan directamente el comportamiento del sensor.
La Organización Internacional de Normalización utiliza un sistema de clasificación por niveles. ISO 7500-1 clasifica los equipos en Clase 0.5, 1, 2 o 3. La Clase 0.5 representa la precisión más alta, generalmente reservada para la investigación aeroespacial o avanzada. La Clase 1 se alinea estrechamente con la regla del uno por ciento de ASTM E4. La clase certificada de una máquina dicta sus aplicaciones permitidas. Si un cliente requiere pruebas de Clase 0.5, la implementación de una máquina de Clase 1 garantiza una falla inmediata en la auditoría.
Comparación de estándares de verificación globales
Enfoque de características |
ASTM E4 |
ISO 7500-1 |
|---|---|---|
Margen de error primario |
Error estándar permitido de ±1% |
Escalonado (Clase 0,5 a Clase 3) |
Norma ambiental |
Debe verificar en la ubicación final. |
Sigue estrictos límites de temperatura de clase. |
Adopción global |
Predominante en América del Norte |
Estandarizado en toda Europa y Asia |
Asesoramos a los responsables de laboratorio para que elijan estratégicamente su estándar. Base su decisión en la ubicación geográfica, los requisitos principales del cliente y los mercados de exportación objetivo. Los proveedores norteamericanos generalmente utilizan por defecto ASTM E4. Por el contrario, si exporta componentes de automóviles a Europa, la adopción de la norma ISO 7500-1 evita disputas de cumplimiento transfronterizas.
Establecer un cronograma de mantenimiento rígido es fundamental. Sin embargo, las fechas del calendario por sí solas no garantizan la integridad continua de las mediciones.
El consenso de la industria establece una base de referencia de 12 meses para la evaluación periódica. Debe considerar este cronograma anual como el mínimo absoluto para su cumplimiento. Los reguladores generalmente ven con extrema sospecha cualquier intervalo que se extienda más allá de los 12 meses. Una programación anual coherente constituye la columna vertebral de un sistema de gestión de calidad fiable.
Las realidades de la implementación a menudo dictan un cronograma más agresivo. Debe iniciar la recalibración inmediata después de desencadenantes operativos específicos. Estos acontecimientos repentinos comprometen instantáneamente el alineamiento interno.
Después de la reubicación: Al mover una máquina a través de una instalación, se desalinean fácilmente los componentes sensibles de la cruceta.
Trauma mecánico: una subida repentina de energía o una falla catastrófica de la muestra (carga de choque) pueden deformar permanentemente las galgas extensométricas del sensor.
Actualizaciones de hardware: la actualización del software o el reemplazo del hardware DAQ rompe la cadena de datos verificados y exige una revisión inmediata.
No se puede confiar ciegamente en una máquina durante 364 días entre visitas anuales. Recomendamos encarecidamente implementar rutinas de verificación internas provisionales. Los operadores deben realizar controles puntuales diarios o semanales. Utilice anillos de prueba o pesos muertos altamente controlados y rastreables para estas comprobaciones. Alternativamente, utilice funciones de calibración de derivación interna. Detectar una desviación mecánica en la tercera semana evita una retirada masiva de productos en la semana cuarenta. Esta vigilancia es esencial para lograr una verificación del probador de fuerza.
La subcontratación de la certificación de sus equipos requiere un escrutinio intenso. No todos los proveedores de servicios poseen las credenciales necesarias para validar su configuración de prueba específica.
Muchos directivos caen en un error común. Contratan a un proveedor con acreditación genérica ISO 17025, suponiendo que todos los parámetros estén cubiertos. Debe revisar su alcance acreditado exacto. Un proveedor puede tener acreditación para calibrar hasta 10 kN. Si su laboratorio prueba habitualmente acero pesado a 50 kN, su certificado no tiene ningún peso reglamentario para sus instalaciones. Exija siempre prueba del alcance antes de firmar un contrato de servicio.
El comportamiento de la celda de carga difiere ligeramente según la dirección de la fuerza aplicada. Debe asegurarse de que el proveedor evalúe la máquina en su modo de funcionamiento real. Si exclusivamente separa materiales, el técnico deberá calibrar el equipo en modo tensión. Aprobar un certificado de solo compresión para un flujo de trabajo centrado en la tensión crea una enorme brecha de cumplimiento.
Un certificado de conformidad sirve como escudo final durante una disputa legal. Cuando programes tu próxima Calibración de la máquina de ensayo de tracción , asegúrese de que la documentación final incluya elementos específicos:
Datos 'Como se encuentran': Esto muestra cómo se desempeñó la máquina antes de cualquier ajuste. Demuestra que sus pruebas anteriores fueron válidas.
Datos 'Como a la izquierda': Esto confirma que la máquina funciona perfectamente después de los ajustes del técnico.
Condiciones ambientales: El certificado debe indicar la temperatura y humedad exactas durante la prueba.
Incertidumbre Calculada: El documento debe cuantificar el margen de error matemático de las mediciones.
Debe sopesar cuidadosamente los riesgos logísticos. Se prefiere que los técnicos calibren el equipo en el sitio. Capta las verdaderas variables ambientales de su fábrica. Enviar una celda de carga a un laboratorio de metrología primario produce resultados impecables, pero el envío presenta graves riesgos. Un mensajero que deje caer el paquete en su viaje de regreso invalida instantáneamente la costosa certificación que acaba de comprar.
Una máquina de ensayo universal rigurosamente calibrada sigue siendo la única manera de garantizar datos de materiales justificables. Ignorar la sutil deriva mecánica conduce en última instancia a fallas desastrosas del producto y severas sanciones financieras. Los gerentes de calidad deben considerar la verificación continua como un activo operativo vital, en lugar de un gasto anual molesto. Mantener una trazabilidad estricta protege la reputación de su laboratorio.
Su siguiente paso inmediato está claro. Saque sus certificados más recientes del archivador hoy. Auditelos meticulosamente para detectar lagunas en los datos 'Como se encuentran'. Además, exija un alcance de acreditación actualizado a su proveedor de servicios. Confirme que sus rangos certificados coincidan perfectamente con sus operaciones diarias antes de autorizar el siguiente ciclo de servicio.
R: Sí, puedes realizarlo internamente. Su laboratorio debe mantener anillos de prueba o pesos muertos altamente controlados y rastreables por el NIST. También deberá seguir estrictamente un Sistema de Gestión de Calidad reconocido. Sin embargo, generalmente se prefieren los proveedores externos de ISO 17025. La verificación independiente ofrece una credibilidad externa superior y neutraliza las preocupaciones sobre conflictos de intereses durante las auditorías.
R: Los nuevos agarres introducen diferentes masas y alteran la dinámica estructural. Estos cambios cambian la alineación física y con frecuencia crean escenarios de carga descentrados. Estas variables afectan directamente la tara inicial. En consecuencia, debe realizar una verificación cero inmediata. A menudo recomendamos una recalibración parcial para garantizar una precisión total después de cambiar accesorios pesados.
R: La verificación confirma que la máquina funciona dentro de las tolerancias especificadas, lo que actúa como una verificación de estado de pasa o falla. La calibración es un proceso más invasivo. Implica una medición real y ajustes físicos o de software posteriores. Los técnicos alinean activamente la salida de la máquina directamente con un estándar conocido. Verificas para detectar errores, pero calibras para corregirlos.


